Fondamentaux métallurgiques des tubes en acier au carbone
Dans le panorama de l'ingénierie mécanique et de la fabrication avancée, les tubes en acier au carbone représentent l'étalon incontestable de l'efficacité structurelle et de la fiabilité opérationnelle. L'acier au carbone associe le fer et des proportions contrôlées de carbone (généralement entre 0,05 % et 0,60 % dans les compositions commerciales), ainsi que des micro-alliages de manganèse, de silicium et des traces minimales de phosphore et de soufre. Cette matrice chimique détermine l'équilibre optimal entre la limite d'élasticité, la résistance à la traction et l'allongement, des paramètres critiques pour soumettre la pièce à des opérations de cintrage, d'évasement ou de coupe micrométrique sans risque de fissuration.
La sélection précise du pourcentage de carbone conditionne directement la soudabilité et la réponse aux traitements thermiques ultérieurs. Les aciers à bas carbone (tels que la nuance E235) offrent une excellente soudabilité et une ductilité supérieure, ce qui en fait la solution idéale pour les processus de conformage à froid en continu. En revanche, les alliages à moyen carbone (tels que l'E355 ou le C45E) confèrent une résistance mécanique nettement supérieure après des traitements de normalisation ou de détente, répondant ainsi à des charges dynamiques sévères dans des composants de transmissions mécaniques ou de vérins hydrauliques.
Pour les services achats techniques et les ingénieurs concepteurs, comprendre les propriétés spécifiques des tubes en acier au carbone est essentiel pour optimiser les coûts sans compromettre la sécurité opérationnelle des ensembles mécaniques. Dans notre parcours industriel chez Delmàs Tubes nous accumulons des décennies d'expérience spécialisée dans l'adaptation de la composition chimique et de l'état de livraison aux exigences géométriques de chaque client.
Types de fabrication : soudés de précision par rapport aux tubes sans soudure
Le marché industriel catégorise fondamentalement les tubes en deux grandes familles de procédés : le tube soudé conformé à partir de feuillard laminé et le tube laminé ou calibré sans soudure. Historiquement, les applications à haute pression étaient réservées au tube seamless, mais les progrès du conformage continu par soudage à haute fréquence (HFW/ERW) ont totalement transformé les critères de sélection dans des secteurs hautement exigeants.
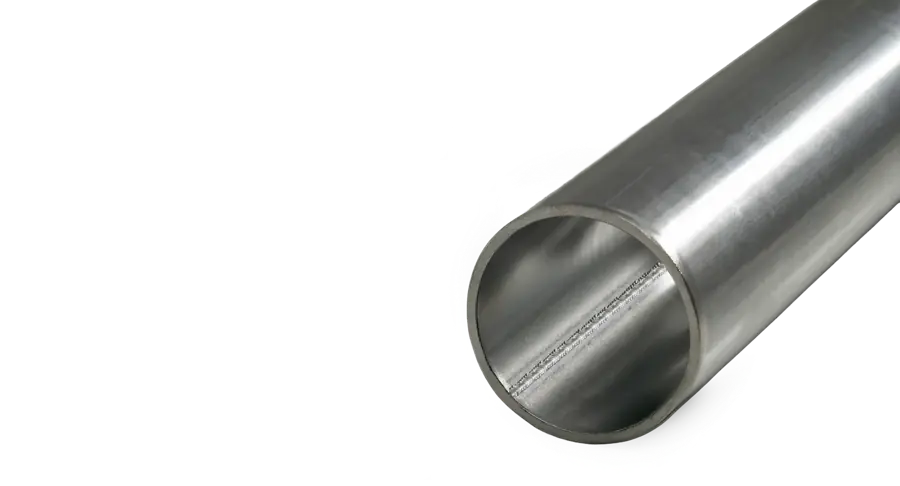
Le processus de fabrication du tube en acier soudé de précision part de bobines de feuillard en acier laminé à chaud ou à froid avec des tolérances d'épaisseur extrêmement strictes. Après le conformage tubulaire et le soudage par induction, un ébarbage minutieux du cordon intérieur et extérieur est réalisé, souvent suivi d'un étirage à froid sur mandrin cylindrique ou conique. Ce procédé confère au tube une concentricité géométrique presque parfaite, une concentricité de paroi uniforme sur toute la circonférence et une rugosité interne (Ra) contrôlée qu'aucun procédé sans soudure conventionnel ne peut égaler sans un usinage postérieur coûteux.
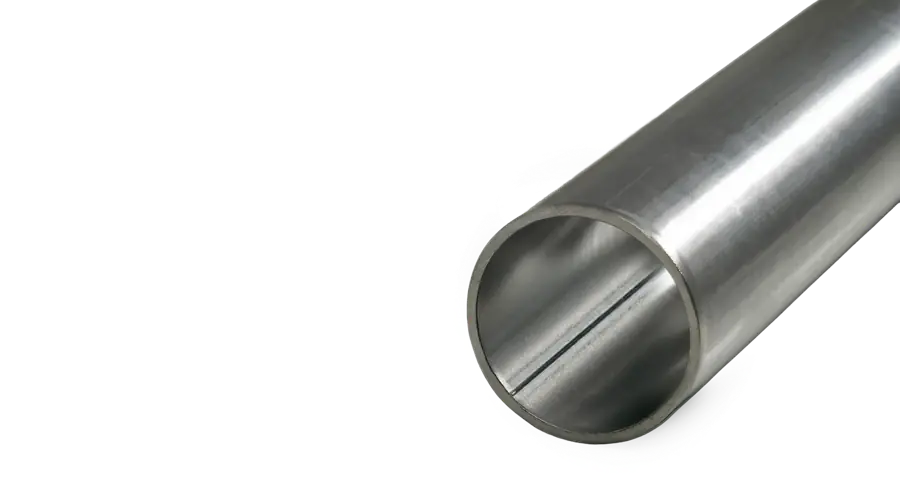
D'autre part, les tubes en acier sans soudure sont obtenus par perçage à chaud de billettes pleines. Bien qu'offrant une homogénéité microstructurale intrinsèque et une résistance remarquable dans des conditions de pression extrême et de températures critiques dans les conductions pétrochimiques, ils présentent généralement des variations d'excentricité de paroi de l'ordre de 10 % à 12 %. Dans les applications dynamiques, cette variation déséquilibre les masses rotatives et oblige à surdimensionner l'épaisseur de paroi de conception, augmentant ainsi le poids final et le coût de la pièce finie.
| Critère technique | Tube en acier soudé calibré (DOM / EN 10305-2) | Tube sans soudure étiré à froid (EN 10305-1) | Tube laminé à chaud standard |
|---|---|---|---|
| Tolérance d'épaisseur | ± 0,05 mm à ± 0,08 mm | ± 0,08 mm à ± 0,15 mm | ± 10 % à ± 12,5 % |
| Concentricité / Excentricité | Excellente (< 2 %) | Bonne (5% – 8%) | Moyenne (> 10%) |
| Rugosité intérieure standard (Ra) | 0,4 µm à 1,6 µm | 1,2 µm à 3,2 µm | > 6,3 µm |
| Coût relatif par mètre linéaire | Compétitif / Optimal | Moyen – Élevé | Faible |
| Aptitude au cintrage complexe | Très élevée (homogénéité de paroi) | Élevée | Limitée |
Normes internationales applicables : EN, ASTM et DIN
L'approvisionnement en tubes en acier au carbone exige un alignement strict avec la réglementation en vigueur afin de garantir la traçabilité des certificats de coulée 3.1 selon la norme EN 10204. Dans le domaine européen, les directives EN 10305 régissent la fabrication de tubes en acier de précision pour applications mécaniques, se déclinant en sous-normes spécifiques selon la méthode de mise en forme :
- UNE-EN 10305-1 : Tubes en acier de précision sans soudure étirés à froid, destinés aux systèmes où l'absence totale de cordon est une exigence contractuelle explicite.
- UNE-EN 10305-2 : Tubes soudés étirés à froid (procédé DOM – Drawn Over Mandrel), la référence prédominante pour les corps de vérins, les amortisseurs et les colonnes de direction.
- UNE-EN 10305-3 : Tubes soudés calibrés de précision sans étirage ultérieur, pour profilés ronds soumis à un conformage léger et à un montage structurel.
- ASTM A513 / ASTM A519 : Normes de référence nord-américaines pour les tubes en acier au carbone à haute résistance mécanique et les tubes destinés à l'usinage intensif.
La désignation correcte de la norme doit toujours être complétée par l'état de traitement thermique de livraison. Un tube fourni à l'état +C (étiré à froid dur, sans traitement thermique après tréfilage) présentera une limite d'élasticité élevée mais une capacité de pliage réduite. En revanche, un état +N (normalisé sous atmosphère contrôlée) restructure le réseau ferritique-perlitique, éliminant les contraintes résiduelles de soudage et facilitant les déformations plastiques complexes sans déchirures superficielles.
Comparaison technique des nuances d'acier courantes
Parmi les tubes en acier au carbone, le choix de la nuance de matériau détermine le comportement face au cisaillement, à la pression hydrostatique et à la fatigue cyclique. Les principales caractéristiques mécaniques des nuances normalisées les plus demandées par l'industrie sont détaillées ci-dessous :
Nuance E235 (anciennement St 37-2 / W.Nr. 1.0308)
Avec une limite d'élasticité minimale de 235 MPa à l'état normalisé et une teneur en carbone inférieure à 0,17 %, la nuance E235 se distingue par sa haute ductilité. C' du matériau de référence pour les conduites pneumatiques, les tubes de gaz pour l'ameublement et l'automobile, ainsi que pour les composants nécessitant des évasements, des estampages ou des cintrages à faible rayon.
Nuance E355 (anciennement St 52-3 / W.Nr. 1.0580)
La nuance E355 intègre des microalliages de manganèse pour atteindre une limite d'élasticité de 355 MPa (dépassant 500 MPa à l'état étiré +SR ou +C). Cet alliage associe une excellente ténacité aux chocs à une haute résistance à la rupture par traction, ce qui en fait le matériau privilégié pour la fabrication de chemises de vérins hydrauliques télescopiques et de bras articulés pour machines lourdes.
Nuances à moyen carbone : C35E et C45E
Lorsque l'application exige des traitements thermiques de surface tels que la trempe par induction pour élever la dureté superficielle contre l'usure, on a recours à des nuances à moyen carbone. Ces tubes supportent des usinages de précision pour bagues, chemins de roulement et manchons de transmission, tout en nécessitant un contrôle strict des paramètres de refroidissement afin d'éviter des contraintes internes défavorables.
Traitements de surface et protection contre la corrosion
L'acier au carbone est dépourvu de la résistance intrinsèque à l'oxydation que possèdent les acers inoxydables austenitiques ; par conséquent, sa durabilité dans des environnements agressifs dépend directement des traitements de surface et des revêtements protecteurs appliqués. Selon l'environnement de travail final, différentes méthodologies industrielles sont utilisées :
Le zingage électrolytique ou revêtement de zinc passivé (avec des couches de passivation bleue, iridescente ou noire sans Cr VI) offre une barrière galvanique sacrificielle contre l'humidité et le brouillard salin, atteignant des résistances supérieures à 400 heures en brouillard salin sans apparition de corrosion rouge. Pour les composants de châssis et de l'automobile, les revêtements organiques par cataphorèse (KTL) assurent une pénétration uniforme à l'intérieur et à l'extérieur du tube, garantissant l'adhérence pour les couches ultérieures de peinture en poudre.
De même, les processus de phosphatation au manganèse ou au zinc agissent comme une base de rétention de lubrifiant sur les pièces soumises au frottement métallique, réduisant les coefficients de frottement et facilitant les opérations ultérieures de mise en forme par déformation à froid dans les installations du client.
Secteurs et applications critiques du tube en acier au carbone
La combinaison de l'économie de coûts, de la précision dimensionnelle et des propriétés mécaniques prévisibles fait des tubes en acier au carbone des composants irremplaçables dans de multiples branches productives. Parmi les secteurs à plus forte consommation, on distingue :
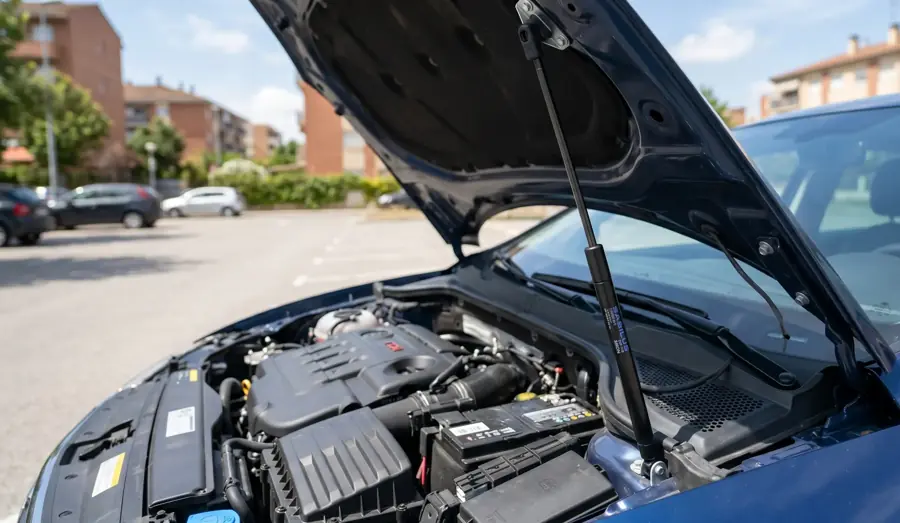
- Secteur automobile et industrie auxiliaire : Utilisés dans les barres stabilisatrices, les absorbeurs de chocs, les tubes d'amortisseurs, les barres de direction et les vérins à gaz pour hayons et capots.
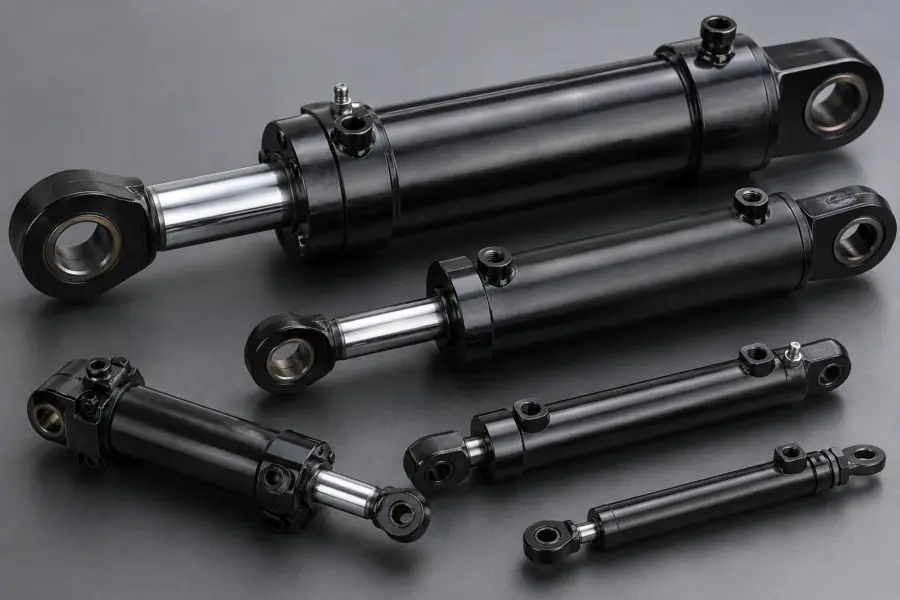
- Vérins hydrauliques et pneumatiques : Utilisation de tubes soudés étirés (DOM) rodés ou polis intérieurement pour loger les pistons et les joints avec des tolérances ISO H8 et des rugosités inférieures à Ra 0,2 µm.
- Machines agricoles et de construction : Tubes à haute résistance pour châssis d'équipements agricoles, rouleaux de transport et composants structurels soumis à une torsion continue.
- Systèmes de rotation et de transmission de puissance : La stricte rectitude et l'équilibrage dynamique permettent d'utiliser ces profilés dans des tubes pour la rotation d'arbres et de rouleaux transporteurs industriels à grande vitesse.
Notre offre technique inclut des options au sein de la gamme gama Precise, développée avec des tolérances géométriques restreintes pour minimiser les usinages intermédiaires, ainsi que des solutions spécialisées au sein de la gamme gama Premium pour les pièces de sécurité exigeant des contrôles non destructifs à 100 % par courants de Foucault (Eddy Current).
Critères clés pour la sélection et l'achat technique B2B
Pour éviter les surcoûts ou les défauts sur la ligne de montage, le responsable des achats techniques et les bureaux d'études doivent définir avec précision les variables du cahier des charges avant de valider un ordre d'approvisionnement :
- État de livraison et ductilité résiduelle : Spécifier clairement si le tube doit être livré à l'état +C, +LC, +SR, +A ou +N, en associant ce paramètre au rayon de cintrage minimal (CLR) de vos cintreuses automatiques.
- Contrôle de la soudure interne : Pour les tubes soudés, déterminer si un cordon intérieur arasé (minimum résiduel admissible) est requis ou si la tolérance interne tolère le surfaçage standard de laminage.
- Rectitude et concentricité : Exiger des valeurs de flèche maximale par mètre linéaire (généralement 1,0 mm/m pour les applications standard, abaissable à 0,5 mm/m pour les axes de rotation dynamiques).
- Longueurs de livraison et ébavurage : Évaluer s'il est préférable de recevoir des barres commerciales de 6 mètres ou des tubes coupés à longueur exacte avec des extrémités ébavurées, biseautées ou nettoyées par ultrasons pour une entrée directe en soudage robotisé.
Découvrez le catalogue complet et les variantes dimensionnelles disponibles en consultant nos gammes de tubes en acier, dimensionnées pour répondre aux exigences techniques tant pour les grandes séries que pour les lots adaptés.
Garantie de qualité et essais non destructifs
L'intégrité structurelle des tubes en acier au carbone dépend de protocoles stricts de contrôle de qualité mis en œuvre tout au long de la chaîne de fabrication. Chaque lot de matière doit être soumis à des essais destructifs périodiques qui vérifient la résistance à la traction (Rm), la limite d'élasticité (ReH) et l'allongement en pourcentage (A5), complétés par des essais technologiques d'évasement selon la norme EN ISO 8493 et d'aplatissement selon la norme EN ISO 8492.
De plus, les lignes automatisées intègrent des systèmes d'inspection non destructive en continu par courants de Foucault (Eddy Current) pour certifier l'étanchéité et la continuité de la soudure longitudinale, en détectant les microfissures, les inclusions ou les pores microscopiques. Pour les composants à haute responsabilité, le contrôle est complété par des essais par ultrasons ou des pressions hydrostatiques d'épreuve pour garantir qu'aucun défaut interne ne compromet la fiabilité du produit final sur le terrain.
Chez Delmàs Tubes, nous appliquons un système de gestion de la qualité certifié qui audite la traçabilité intégrale depuis la coulée sidérurgique jusqu'à la livraison finale dans vos installations, en soutenant chaque envoi avec sa documentation technique correspondante et ses essais dimensionnels par balayage laser.
Foire aux questions
Quelle est la différence fondamentale entre un tube en acier au carbone et un tube en acier inoxydable ?
La différence principale réside dans la composition chimique : le tube en acier au carbone contient principalement du fer et du carbone avec des teneurs en chrome très réduites, tandis que l'acier inoxydable possède au moins 10,5 % de chrome, formant une couche passivante d'oxyde autoréparable contre la corrosion. En termes mécaniques et économiques, l'acier au carbone offre un coût sensiblement inférieur et d'excellentes propriétés de résistance structurelle, mais nécessite des traitements de surface ou une galvanisation s'il est exploité dans des environnements corrosifs.
Est-il possible de cintrer des tubes en acier au carbone sans déformer la section transversale ?
Oui, à condition de choisir une nuance avec un allongement adéquat (généralement E235 ou E275 à l'état normalisé +N ou recuit +A) et d'utiliser des matrices de cintrage avec un mandrin intérieur. L'utilisation d'un mandrin à rotule et d'une matrice effaceuse permet de réaliser des cintrages avec des rayons allant de 1,5 à 2 fois le diamètre extérieur sans provoquer d' ovalisation ni de plis sur l'intrados.
Que signifie l'état de traitement thermique +SR dans la norme EN 10305-2 ?
La désignation +SR indique que le tube a subi un traitement thermique de détensionnement (Stress Relieved) après la dernière passe d'étirage à froid. Ce traitement thermique est effectué à une température inférieure au point critique de transformation de la ferrite, ce qui réduit les contraintes résiduelles de formage tout en conservant les valeurs élevées de limite d'élasticité et de résistance mécanique conférées par la déformation à froid.
Quand est-il préférable d'utiliser un tube soudé DOM par rapport à un tube sans soudure ?
Le tube soudé étiré sur mandrin (DOM) est l'option privilégiée lorsqu'une concentricité dimensionnelle stricte, une épaisseur de paroi rigoureusement constante et une excellente qualité de surface interne sont requises pour loger des pistons hydrauliques, des bagues ou des amortisseurs. En plus de réduire les surcoûts d'usinage, le tube DOM présente généralement un coût d'approvisionnement inférieur à celui du tube sans soudure équivalent pour les diamètres moyens et minces.
Comment la rugosité de surface (Ra) influence-t-elle les applications mécaniques du tube ?
Une faible rugosité interne (valeurs Ra comprises entre 0,2 et 0,4 µm) est essentielle pour éviter l'usure prématurée des joints et des garnitures d'étanchéité dans les actionneurs hydrauliques et pneumatiques. Sur les pièces extérieures, une finition à rugosité contrôlée favorise le mouillage et l'adhérence des revêtements protecteurs tels que le zingage électrolytique ou la peinture par cataphorèse, prévenant ainsi l'écaillage pendant la durée de vie du composant.
Si votre équipe d'ingénierie a besoin d'aide pour définir les tolérances, les nuances d'alliage ou les traitements de surface adaptés à votre processus de fabrication, n'hésitez pas à contacter les techniciens de Delmàs Tubes pour recevoir des conseils personnalisés et des devis techniques sur mesure.