Fundamentos metalúrgicos de los tubos de acero al carbono
En el panorama de la ingeniería mecánica y la manufactura avanzada, los tubos de acero al carbono representan el estándar indiscutible de eficiencia estructural y fiabilidad operativa. El acero al carbono combina hierro y proporciones controladas de carbono (típicamente entre 0,05% y 0,60% en composiciones comerciales), junto con microaleaciones de manganeso, silicio y trazas mínimas de fósforo y azufre. Esta matriz química determina el equilibrio óptimo entre límite elástico, resistencia a la tracción y elongación, parámetros críticos para someter la pieza a operaciones de curvado, expansionado o corte micrométrico sin riesgo de agrietamiento.
La selección precisa del porcentaje de carbono condiciona directamente la soldabilidad y la respuesta a los tratamientos térmicos posteriores. Los aceros de bajo contenido en carbono (como el grado E235) ofrecen una soldabilidad excelente y ductilidad superior, lo que los convierte en la solución idónea para procesos de conformado en frío continuo. En contrapartida, las aleaciones de medio carbono (como el E355 o C45E) proporcionan una resistencia mecánica notablemente superior tras tratamientos de normalizado o alivio de tensiones, respondiendo a cargas dinámicas severas en componentes de transmisiones mecánicas o cilindros hidráulicos.
Para los departamentos de compras técnicas y los ingenieros de diseño, comprender las propiedades específicas de los tubos de acero al carbono resulta fundamental para optimizar costes sin comprometer la seguridad operativa de los conjuntos mecánicos. En nuestra trayectoria industrial en Delmàs Tubes acumulamos décadas especializadas en adecuar la composición química y el estado de entrega a las exigencias geométricas de cada cliente.
Tipos de fabricación: soldados de precisión frente a tubos sin soldadura
El mercado industrial categoriza fundamentalmente los tubos en dos grandes familias de proceso: el tubo soldado conformado a partir de fleje laminado y el tubo laminado o calibrado sin soldadura. Históricamente, las aplicaciones de alta presión se reservaban al tubo seamless, pero los avances en el conformado continuo por soldadura de alta frecuencia (HFW/ERW) han transformado por completo los criterios de selección en sectores altamente exigentes.
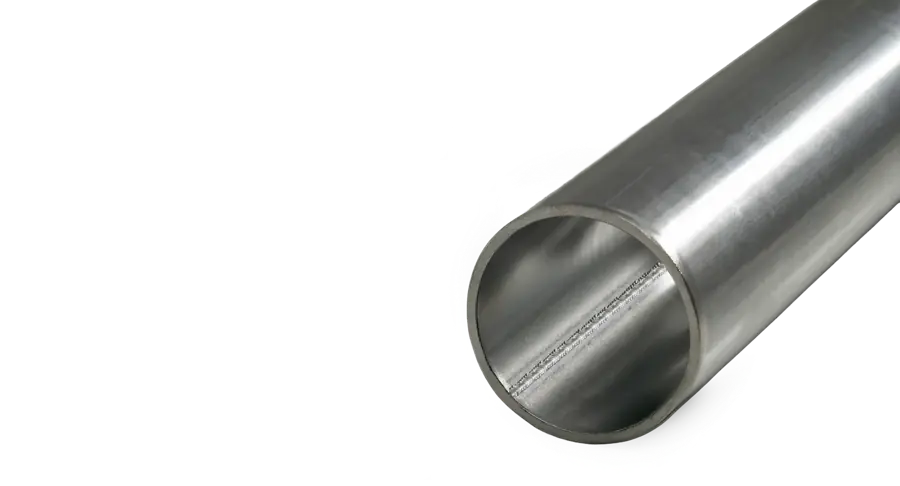
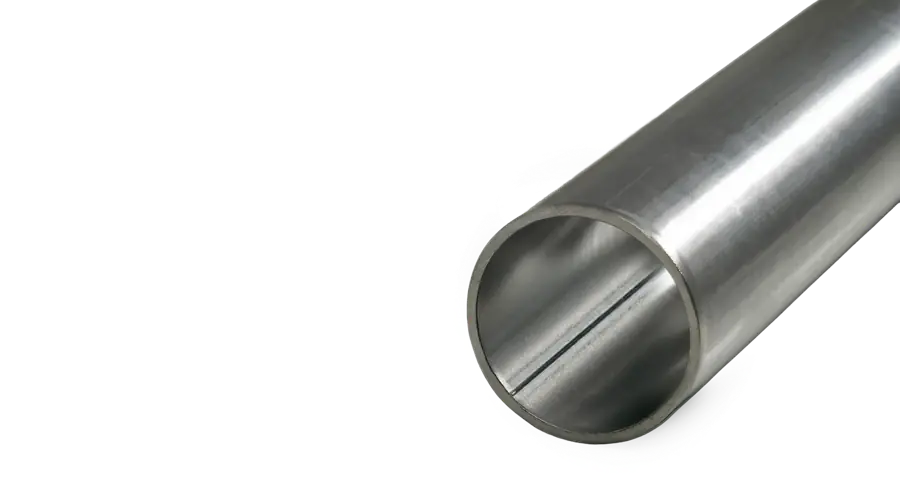
El proceso de fabricación del tubo de acero soldado de precisión parte de bobinas de fleje de acero laminado en caliente o en frío con tolerancias de espesor sumamente estrictas. Tras el conformado tubular y la soldadura por inducción, se realiza un escariado exhaustivo del cordón interior y exterior, seguido a menudo de un estirado en frío sobre mandril cilíndrico o cónico. Este proceso confiere al tubo una concentricidad geométrica casi perfecta, una concentricidad de pared uniforme en toda la circunferencia y una rugosidad interna (Ra) controlada que ningún proceso sin soldadura convencional puede igualar sin un costoso mecanizado posterior.
Por otro lado, los tubos de acero sin soldadura se obtienen mediante perforación en caliente de tochos macizos. Aunque ofrecen una homogeneidad microestructural intrínseca y una resistencia sobresaliente en condiciones de presión extrema y temperaturas críticas en conducciones petroquímicas, presentan habitualmente variaciones de excentricidad de pared del orden del 10% al 12%. En aplicaciones dinámicas, esta variación desequilibra masas rotativas y obliga a sobreespesar la pared de diseño, aumentando el peso final y el coste de la pieza terminada.
| Criterio Técnico | Tubo de Acero Soldado Calibrado (DOM / EN 10305-2) | Tubo Sin Soldadura Estirado en Frío (EN 10305-1) | Tubo Laminado en Caliente Estándar |
|---|---|---|---|
| Tolerancia de espesor | ± 0,05 mm a ± 0,08 mm | ± 0,08 mm a ± 0,15 mm | ± 10% a ± 12,5% |
| Concentricidad / Excentricidad | Excelente (< 2%) | Buena (5% – 8%) | Media (> 10%) |
| Rugosidad interior estándar (Ra) | 0,4 µm a 1,6 µm | 1,2 µm a 3,2 µm | > 6,3 µm |
| Coste relativo por metro lineal | Competitivo / Óptimo | Medio – Alto | Bajo |
| Idoneidad para curvado complejo | Muy alta (homogeneidad de pared) | Alta | Limitada |
Normativas internacionales aplicables: EN, ASTM y DIN
El aprovisionamiento de tubos de acero al carbono exige un estricto alineamiento con la normativa vigente para garantizar la trazabilidad de los certificados de colada 3.1 según EN 10204. En el ámbito europeo, las directivas EN 10305 rigen la fabricación de tubos de acero de precisión para aplicaciones mecánicas, desglosándose en subnormas específicas según el método de conformación:
- UNE-EN 10305-1: Tubos de acero de precisión sin soldadura estirados en frío, enfocados a sistemas donde la ausencia total de cordón es un requisito contractual explícito.
- UNE-EN 10305-2: Tubos soldados estirados en frío (proceso DOM – Drawn Over Mandrel), la referencia predominante para cuerpos de cilindros, amortiguadores y columnas de dirección.
- UNE-EN 10305-3: Tubos soldados calibrados de precisión sin estirado posterior, para perfiles redondos sometidos a conformado ligero y montaje estructural.
- ASTM A513 / ASTM A519: Normas de referencia norteamericanas para tubos de acero al carbono de resistencia mecánica y tubería para mecanizado intensivo.
La correcta designación de la norma debe completarse siempre con el estado de tratamiento térmico de entrega. Un tubo suministrado en estado +C (estirado en frío duro, sin tratamiento térmico tras el trefilado) presentará un límite elástico elevado pero una capacidad de plegado reducida. En contraste, un estado +N (normalizado en atmósfera controlada) reestructura la red ferrítica-perlítica, eliminando tensiones residuales de soldadura y facilitando deformaciones plásticas complejas sin desgarros superficiales.
Comparativa técnica de grados de acero habituales
Dentro de los tubos de acero al carbono, la elección del grado del material determina el comportamiento frente al cizallamiento, la presión hidrostática y la fatiga cíclica. A continuación se desglosan las principales características mecánicas de los grados normalizados más demandados por la industria:
Grado E235 (antiguo St 37-2 / W.Nr. 1.0308)
Con un límite elástico mínimo de 235 MPa en estado normalizado y un contenido en carbono inferior al 0,17%, el grado E235 destaca por su alta ductilidad. Es el material de referencia para conductos neumáticos, tubos de gas para muebles y automoción, así como componentes que requieren abocardados, estampaciones o curvados de radio estrecho.
Grado E355 (antiguo St 52-3 / W.Nr. 1.0580)
El grado E355 incorpora microaleaciones de manganeso para alcanzar un límite elástico de 355 MPa (superando los 500 MPa en estado estirado +SR o +C). Esta aleación combina una tenacidad excelente al impacto con una alta resistencia a la rotura por tracción, siendo el material preferido en la fabricación de camisas para cilindros hidráulicos telescópicos y brazos articulados de maquinaria pesada.
Grados de medio carbono: C35E y C45E
Cuando la aplicación exige tratamientos térmicos superficiales como el temple por inducción para elevar la dureza superficial contra el desgaste, se recurre a grados de carbono medio. Estos tubos admiten mecanizados de precisión para casquillos, pistas de rodadura y manguitos de transmisión, requiriendo un control estricto de los parámetros de enfriamiento para evitar tensiones internas desfavorables.
Tratamientos superficiales y protección contra la corrosión
El acero al carbono carece de la resistencia intrínseca a la oxidación que poseen los aceros inoxidables austeníticos, por lo que su durabilidad en entornos agresivos depende directamente de los tratamientos superficiales y recubrimientos protectores aplicados. Dependiendo del ambiente final de trabajo, se emplean diferentes metodologías industriales:
El cincado electrolítico o recubrimiento de zinc pasivado (con capas de pasivación azul, iridiscente o negra exentas de Cr VI) ofrece una barrera galvánica de sacrificio frente a la humedad y niebla salina, alcanzando resistencias superiores a 400 horas en cámara salina sin aparición de corrosión roja. Para componentes de chasis y automoción, los recubrimientos orgánicos por cataforesis (KTL) aseguran una penetración uniforme en el interior y exterior del tubo, garantizando adherencia para posteriores capas de pintura en polvo.
Asimismo, los procesos de fosfatado al manganeso o zinc actúan como base retenedora de lubricante en piezas sujetas a fricción metálica, reduciendo coeficientes de rozamiento y facilitando posteriores operaciones de conformado por deformación en frío en las instalaciones del cliente.
Sectores y aplicaciones críticas del tubo de acero al carbono
La combinación de economía de costes, exactitud dimensional y propiedades mecánicas predecibles convierte a los tubos de acero al carbono en componentes insustituibles en múltiples ramas productivas. Entre los sectores con mayor consumo se distinguen:
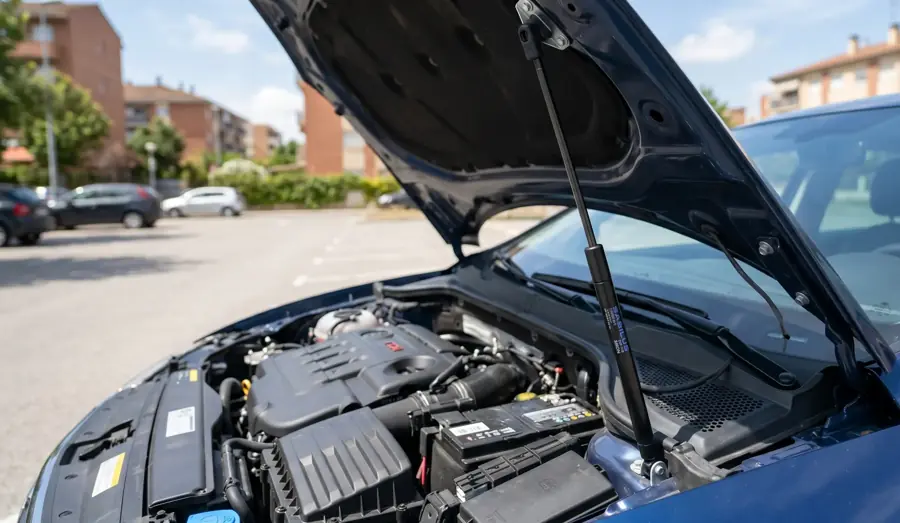
- Sector automoción e industria auxiliar: Utilizados en barras estabilizadoras, absorbedores de impacto, tubos para amortiguadores, barras de dirección y resortes de gas para portones traseros y capós.
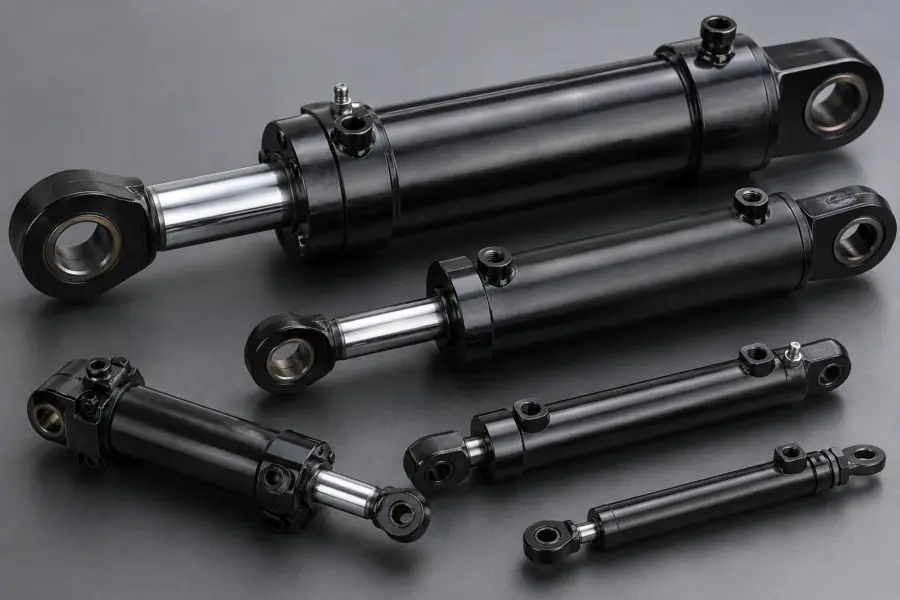
- Cilindros hidráulicos y neumáticos: Empleo de tubos soldados estirados (DOM) lapeados o bruñidos interiormente para alojar émbolos y juntas con tolerancias ISO H8 y rugosidades inferiores a Ra 0,2 µm.
- Maquinaria agrícola y de construcción: Tubos de alta resistencia para bastidores de implementos agrícolas, rodillos de transporte y componentes estructurales sometidos a torsión continuada.
- Sistemas de rotación y transmisión de potencia: La estricta rectitud y el equilibrado dinámico permiten emplear estos perfiles en tubos para rotación de ejes y rodillos transportadores industriales de alta velocidad.
Nuestra oferta técnica incluye opciones dentro de la gama Precise, desarrollada con tolerancias geométricas restringidas para minimizar mecanizados intermedios, así como soluciones especializadas dentro de la gama Premium para piezas de seguridad que exigen ensayos no destructivos al 100% por corrientes inducidas (Eddy Current).
Criterios clave para la selección y compra técnica B2B
Para evitar sobrecostes o fallos en línea de montaje, el responsable de compras técnicas y los proyectistas deben definir con precisión las variables del pliego de condiciones antes de validar una orden de aprovisionamiento:
- Estado de suministro y ductilidad residual: Especificar claramente si el tubo debe entregarse en estado +C, +LC, +SR, +A o +N, asociando este parámetro al radio de curvado mínimo (CLR) de sus curvadoras automáticas.
- Control de la soldadura interna: En tubos soldados, determinar si se requiere cordón interior rebajado a ras (mínimo residual admisible) o si la tolerancia interna admite el resalte estándar de laminación.
- Rectitud y concentricidad: Exigir valores de flecha máxima por metro lineal (típicamente 1,0 mm/m para aplicaciones estándar, rebajable a 0,5 mm/m en ejes dinámicos de rotación).
- Longitudes de suministro y desbarbado: Evaluar si conviene recibir barras comerciales de 6 metros o tubos cortados a medida exacta con extremos desbarbados, biselados o lavados ultrasónicamente para entrada directa a soldadura robotizada.
Conozca el catálogo completo y las variantes dimensionales disponibles consultando nuestras gamas de tubos de acero, dimensionadas para responder a requerimientos técnicos tanto en grandes series como en lotes adaptados.
Garantía de calidad y ensayos no destructivos
La integridad estructural de los tubos de acero al carbono depende de estrictos protocolos de control de calidad implementados durante toda la cadena de fabricación. Cada partida de material debe someterse a ensayos destructivos periódicos que verifican la resistencia a la tracción (Rm), el límite elástico (ReH) y el alargamiento porcentual (A5), complementados con ensayos tecnológicos de abocardado según EN ISO 8493 y aplastamiento plano según EN ISO 8492.
Adicionalmente, las líneas automatizadas incorporan sistemas de inspección no destructiva en continuo por corrientes de Foucault (Eddy Current) para certificar la estanqueidad y continuidad de la soldadura longitudinal, detectando microfisuras, inclusiones o poros microscópicos. En componentes de alta responsabilidad, el control se complementa con ensayos por ultrasonidos o presiones hidrostáticas de prueba para asegurar que ningún defecto interno comprometa la fiabilidad del producto final en campo.
En Delmàs Tubes aplicamos un sistema de gestión de calidad certificado que audita la trazabilidad integral desde la colada siderúrgica hasta la entrega final en sus instalaciones, respaldando cada envío con su correspondiente documentación técnica y ensayos dimensionales por escaneo láser.
Preguntas frecuentes
¿Qué diferencia fundamental existe entre un tubo de acero al carbono y uno de acero inoxidable?
La diferencia principal radica en la composición química: el tubo de acero al carbono contiene fundamentalmente hierro y carbono con contenidos de cromo muy reducidos, mientras que el acero inoxidable cuenta con al menos un 10,5% de cromo, formando una capa pasivante de óxido autorreparable contra la corrosión. En términos mecánicos y económicos, el acero al carbono ofrece un coste sensiblemente inferior y excelentes propiedades de resistencia estructural, pero requiere tratamientos superficiales o galvanizado si opera en ambientes corrosivos.
¿Es posible curvar tubos de acero al carbono sin deformar la sección transversal?
Sí, siempre que se elija un grado con alargamiento adecuado (habitualmente E235 o E275 en estado normalizado +N o recocido +A) y se utilicen matrices de curvado con mandril interior. El uso de mandril de bola y matriz limpiadora permite realizar curvados con radios de hasta 1,5 a 2 veces el diámetro exterior sin provocar ovalizaciones ni arrugas en el intradós.
¿Qué significa el estado de tratamiento térmico +SR en la norma EN 10305-2?
La designación +SR indica que el tubo ha sido sometido a un tratamiento térmico de alivio de tensiones (Stress Relieved) tras el último pase de estirado en frío. Este tratamiento térmico se realiza a una temperatura inferior al punto crítico de transformación de la ferrita, reduciendo las tensiones residuales de conformación pero conservando los altos valores de límite elástico y resistencia mecánica conferidos por la deformación en frío.
¿Cuándo es preferible un tubo soldado DOM frente a un tubo sin soldadura?
El tubo soldado estirado sobre mandril (DOM) es la opción preferente cuando se requiere una concentricidad dimensional estricta, un espesor de pared rigurosamente constante y una excelente calidad superficial interna para alojar émbolos hidráulicos, bujes o amortiguadores. Además de reducir sobrecostes de mecanizado, el tubo DOM suele presentar un coste de aprovisionamiento inferior al del tubo sin soldadura equivalente en diámetros medianos y delgados.
¿Cómo influye la rugosidad superficial (Ra) en las aplicaciones mecánicas del tubo?
Una rugosidad interna baja (valores Ra entre 0,2 y 0,4 µm) es crítica para evitar el desgaste prematuro de retenes y juntas de estanqueidad en actuadores hidráulicos y neumáticos. En piezas exteriores, un acabado con rugosidad controlada favorece la humectación y adherencia de recubrimientos protectores como el cincado electrolítico o la pintura cataforética, previniendo descascarillados durante la vida útil del componente.
Si su equipo de ingeniería requiere soporte para definir tolerancias, grados de aleación o tratamientos superficiales adaptados a su proceso de fabricación, no dude en contactar con los técnicos de Delmàs Tubes para recibir asesoramiento personalizado y cotizaciones técnicas a medida.