Qu'est-ce que le tube de précision et pourquoi est-il déterminant dans l'industrie mécanique ?
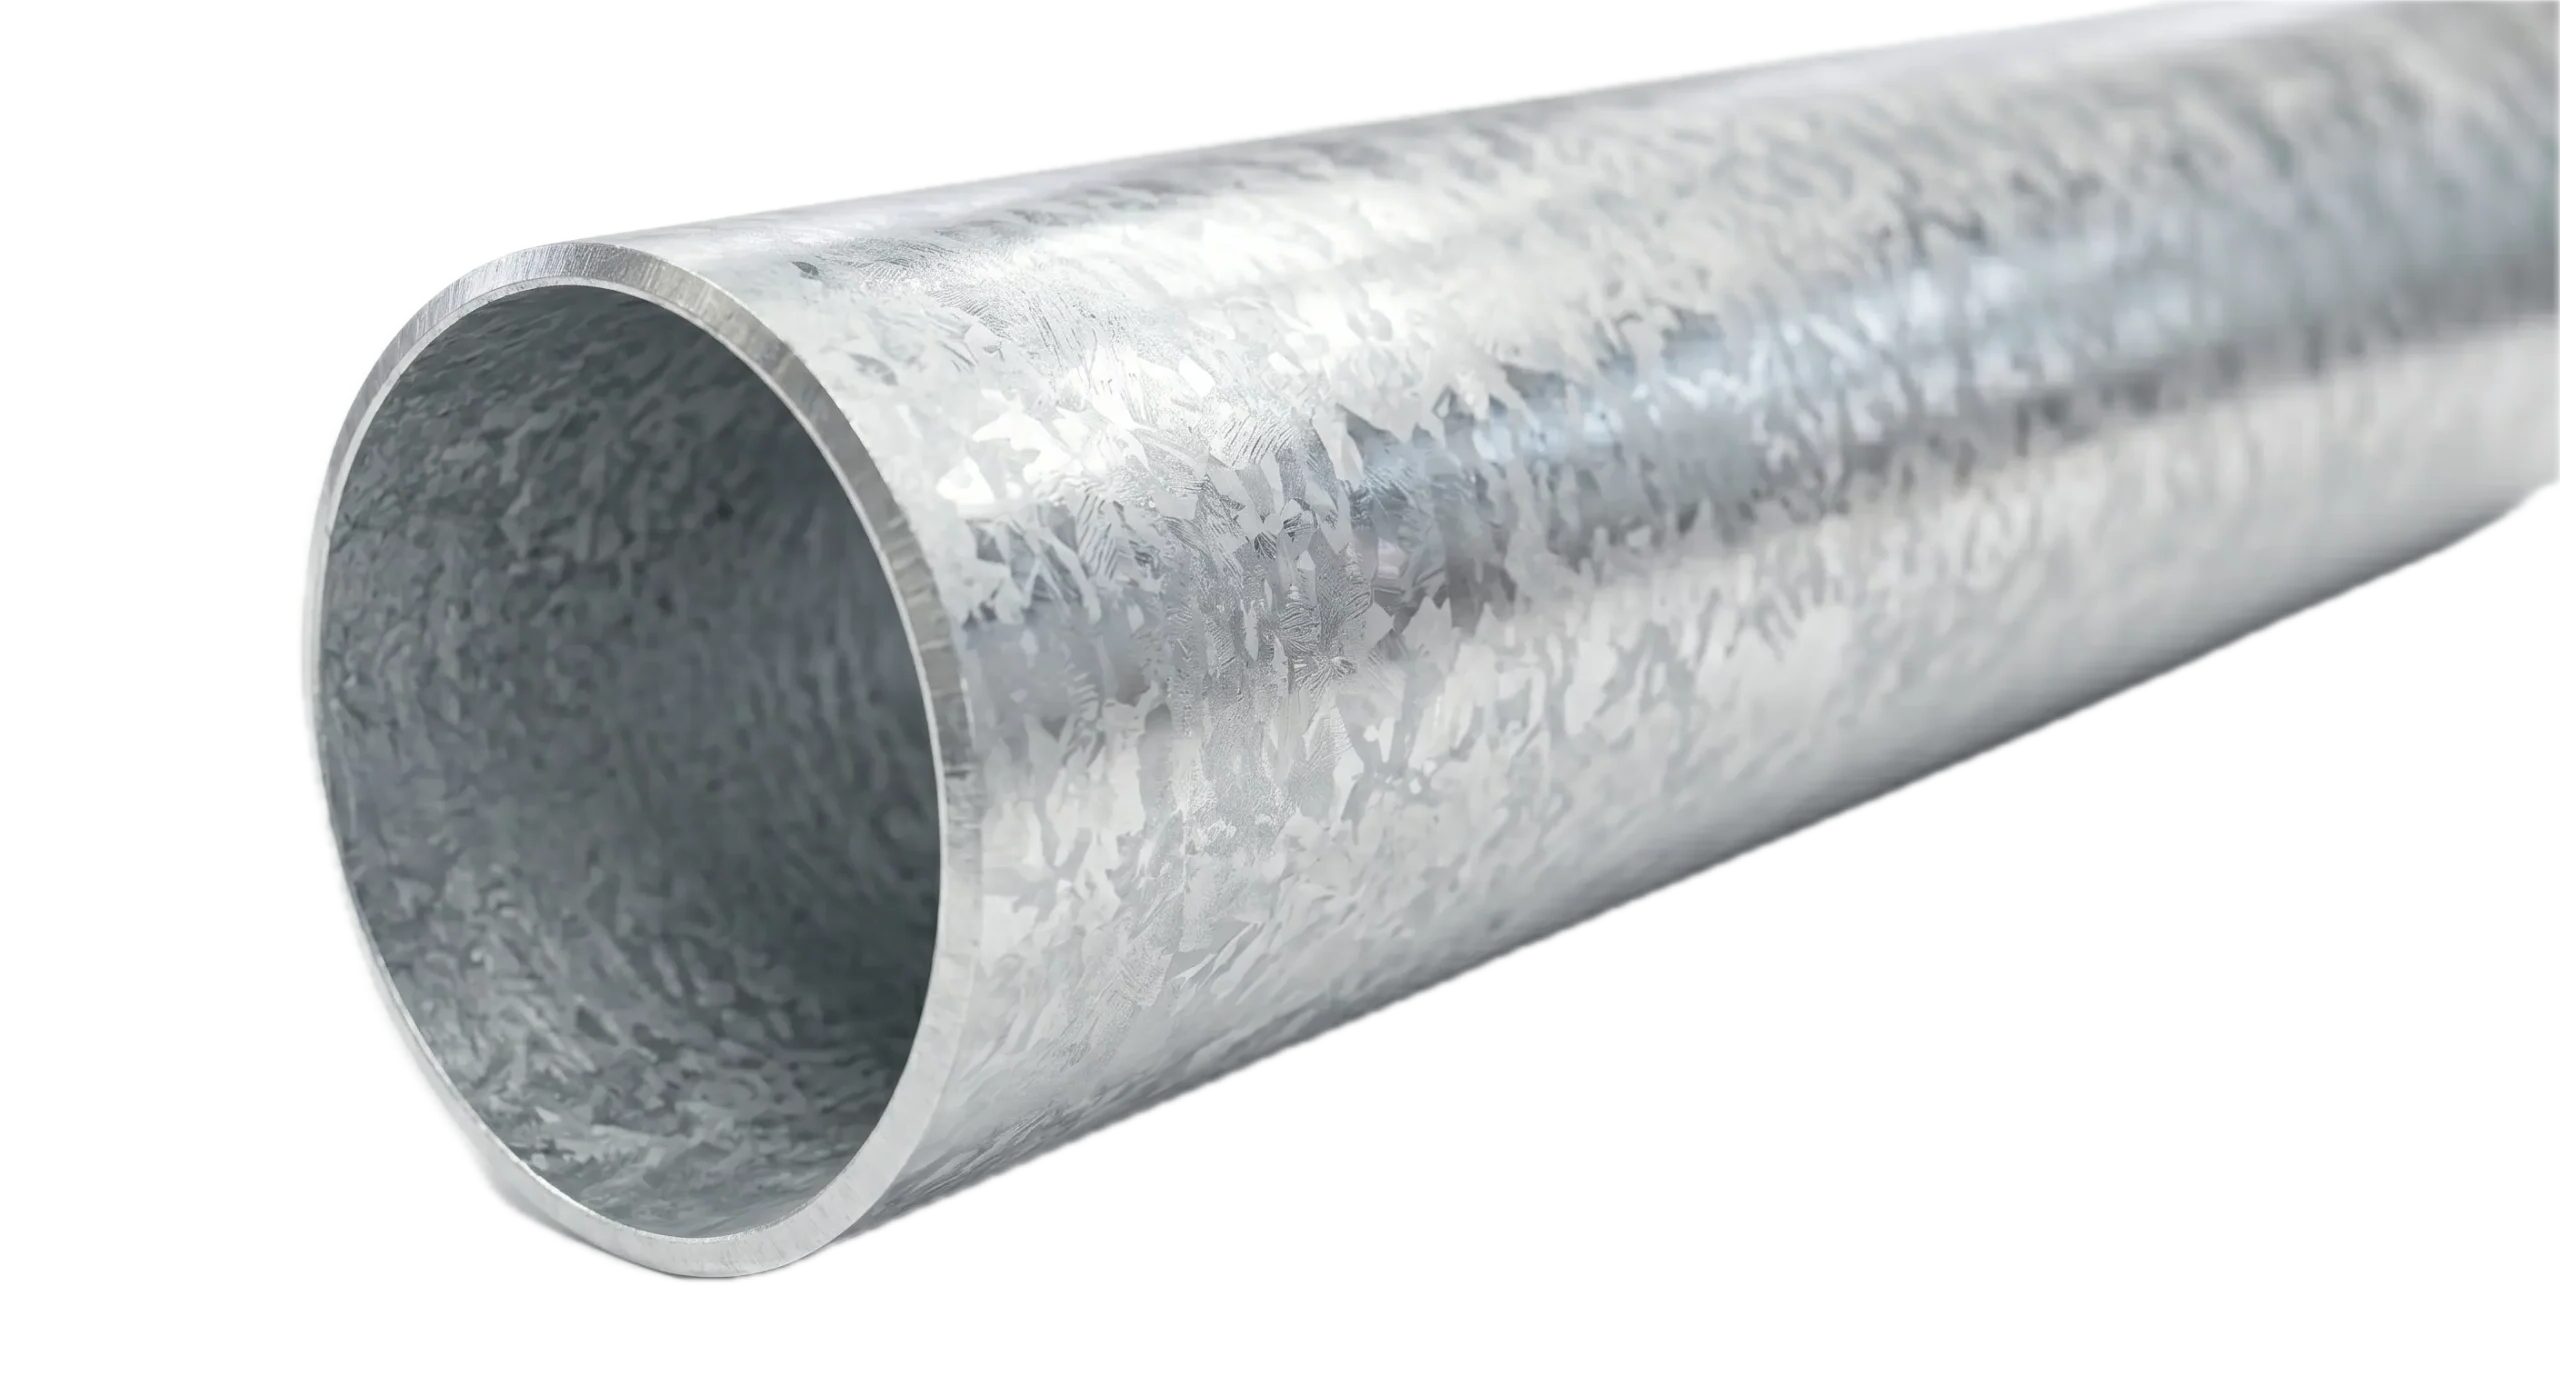
Dans le domaine de la conception mécanique et de la fabrication industrielle, l'appellation commerciale de tube de précision fait référence aux tubes en acier de précision soumis à des processus de calibrage et d'étirage à froid pour obtenir des tolérances dimensionnelles extrêmement rigoureuses, des états de surface à faible rugosité et des propriétés mécaniques homogènes. Contrairement au tube structurel ou de transport conventionnel, où des déviations de millimètres sur le diamètre ou l'épaisseur de paroi sont tolérées, ce produit exige des tolérances régulées au centième de millimètre.
L'utilisation du tube de précision est indispensable lorsque le composant tubulaire doit interagir de manière ajustée avec des roulements, des joints d'étanchéité, des pistons hydrauliques ou des douilles usinées sans nécessiter un tournage ou un rectifiage préalable coûteux sur toute sa longueur. Cette précision inhérente réduit considérablement les temps de cycle en usine, optimise la consommation de matière et minimise les rebuts sur les lignes d'usinage à haute cadence.
Dans ce guide technique, nous analysons en profondeur les normes de fabrication applicables, les tolérances de diamètre, d'épaisseur et de concentricité, les traitements thermiques habituels ainsi que les critères indispensables pour spécifier et approvisionner le tube de précision idéal pour chaque projet d'ingénierie.
Normes de fabrication pour le tube de précision : série EN 10305
La fabrication et la fourniture de tubes en acier de précision en Europe sont principalement régies par la famille de normes EN 10305, qui établit les spécifications techniques pour les différentes méthodes de façonnage et états de livraison. Comprendre la distinction entre ces normes est la première étape pour sélectionner le matériau approprié en fonction des sollicitations dynamiques et des pressions de service du composant final.
Norme EN 10305-1 : tubes sans soudure étirés à froid
Cette norme couvre les tubes en acier sans soudure étirés à froid, caractérisés par une structure métallographique continue sans cordon de soudure. Ils constituent la solution de référence pour les vérins oléohydrauliques haute pression, les éléments de transmission soumis à une fatigue en torsion extrême et les applications automobiles où aucune discontinuité interne compromettant l'intégrité structurelle sous charges cycliques n'est tolérée.
Norme EN 10305-2 : tubes soudés étirés à froid (DOM)
Les tubes réglementés par la norme EN 10305-2 proviennent de feuillards laminés qui sont soudés longitudinalement par induction à haute fréquence (HFW), puis calibrés et étirés à froid sur un mandrin intérieur. Connus sur les marchés anglo-saxons sous le nom de tubes DOM (Drawn Over Mandrel), ce tube en acier soudé de précision offre une concentricité et une uniformité d'épaisseur de paroi supérieures à celles des tubes sans soudure, avec des coûts de production plus compétitifs pour les diamètres moyens et grands.
Nuances d'acier et états de traitement thermique
Les nuances d'acier les plus courantes pour le tube de précision sont le E235 (acier au carbone de base avec une excellente formabilité) et le E355 (acier à haute limite élastique pour des sollicitations structurelles sévères). En fonction des besoins de façonnage ultérieur ou de résistance mécanique, le matériau est fourni dans différents états thermiques standardisés :
- +C (Étiré à froid dur) : Sans traitement thermique après le dernier étirage. Présente une résistance à la traction maximale et une limite élastique élevée, avec un allongement réduit.
- +LC (Étiré à froid doux) : Avec une légère passe d'étirage final après recuit, idéal pour les composants nécessitant un certain niveau de déformation à froid.
- +SR (Détendu) : Traitement thermique subcritique pour éliminer les contraintes résiduelles d'étirage sans modifier substantiellement la dureté ; optimal pour les pièces qui seront usinées de manière asymétrique.
- +A (Recuit) : Structure ferritique douce qui facilite les opérations intenses de dudgeonnage, de cintrage serré et d'emboutissage.
- +N (Normalisé) : Traitement au-dessus de la température critique qui régénère la microstructure du grain, garantissant des propriétés mécaniques isotropes et une ténacité supérieure aux chocs.
Tableau comparatif : tolérances dimensionnelles et normes du tube exact
Le tableau suivant résume les principales différences entre les grandes branches normatives qui définissent le tube exact de précision, guidant la décision technique en fonction du procédé et des tolérances requises :
| Norme européenne | Méthode de formage | Tolérance typique DE | Variation d'épaisseur (Wt) | Application industrielle préférentielle |
|---|---|---|---|---|
| EN 10305-1 | Sans soudure + étiré à froid | h9 à h11 (±0,05 à ±0,15 mm) | ±7,5% à ±10% | Chemises hydrauliques, arbres de transmission et haute pression |
| EN 10305-2 | Soudé + étiré sur mandrin | h9 à h10 (±0,04 à ±0,12 mm) | ±5% à ±7,5% | Télescopiques, colonnes de direction, amortisseurs |
| EN 10305-3 | Soudé calibré en ligne | ±0,10 à ±0,25 mm | ±8% à ±10% | Structures de précision, châssis légers, mobilier technique |
| EN 10305-4 | Sans soudure pour conduites | ±0,05 à ±0,10 mm | ±10% | Lignes d'instrumentation hydraulique et pneumatique à haute fiabilité |
Paramètres critiques de qualité géométrique et superficielle
Pour cataloguer un produit comme authentique tube exact, il ne suffit pas de vérifier le diamètre extérieur en deux points aléatoires. Il est nécessaire de contrôler un ensemble intégral de paramètres géométriques qui garantissent son comportement dynamique et fonctionnel lors du montage final.
Concentricité et variation d'épaisseur de paroi
La concentricité décrit la coïncidence des centres géométriques des diamètres intérieur et extérieur. Dans les composants soumis à une rotation rapide, telle que tubes pour arbres de rotation, une excentricité non contrôlée provoque des déséquilibres de masse qui génèrent des vibrations destructrices, une usure prématurée des roulements et des résonances acoustiques. Le tube exact soudé et calibré (EN 10305-2) offre la plus faible déviation d'épaisseur (eccentricity) du marché grâce à la régularité du feuillard de départ.
Rugosité de surface (Ra) et finition interne
Dans les applications étanches ou où circulent des fluides hydrauliques à des pressions supérieures à 200 bar, la finition de la paroi intérieure détermine la durée de vie des joints élastomères. Alors qu'un tube commercial non calibré peut présenter des valeurs de Ra supérieures à 3,2 µm, le tube exact étiré à froid sur mandrin garantit des rugosités de Ra ≤ 0,8 µm et même Ra ≤ 0,4 µm dans les exécutions écrouies ou rodées (skived & roller burnished), adaptées au montage direct des pistons.
Rectitude dimensionnelle cumulée
La rectitude est déterminante pour éviter les vibrations dans les transmissions longitudinales et les blocages dans les centres d'usinage CNC à alimentation continue. La norme habituelle pour le tube exact exige une déviation maximale de flèche ne dépassant pas 1,0 mm par 1 000 mm de longueur (1:1 000), pouvant atteindre dans des qualités restreintes des valeurs allant jusqu'à 0,5 mm/m grâce au redressement par multiples rouleaux hyperboliques.
Domaines d'application du tube exact dans l'industrie actuelle
La polyvalence technique de ces profilés tubulaires permet leur intégration dans des projets où coexistent des exigences de faible poids spécifique, de résistance statique élevée et de tolérances d'assemblage micrométriques.
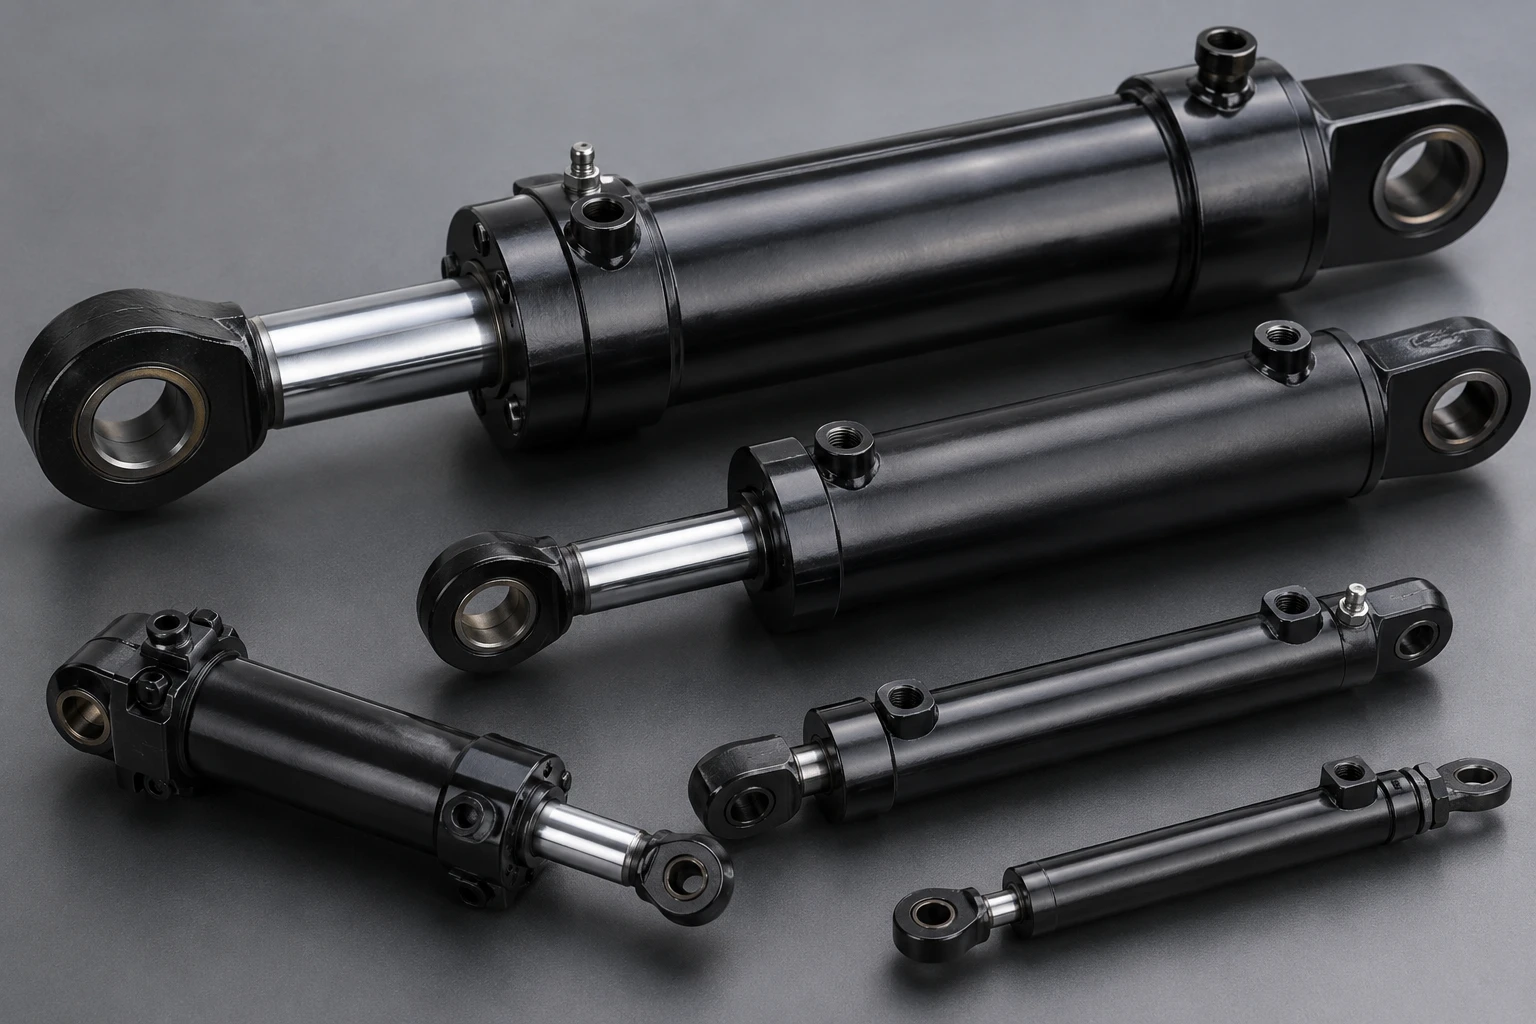
- Actuadores oleohidráulicos y neumáticos: Empleado tanto en la camisa cilíndrica exterior como en el vástago hueco cromado. La precisión del diámetro interior permite alojar juntas tóricas y rascadores con fricción controlada y estanqueidad certificada.
- Sector de automoción y movilidad pesada: Utilizado en barras estabilizadoras tubulares, tubos para columnas de dirección colapsables, manguitos de suspensión multibrazo y amortiguadores monotubo. Dentro de nuestra gama Precise de tubos calibrados se suministran tolerancias adaptadas a robots de soldadura y curvadoras CNC automatizadas.
- Rodillos industriales de manipulación y arrastre: En líneas de artes gráficas, extrusión de film plástico y plantas de bobinado textil, el tubo exacto aporta la rigidez requerida minimizando el balanceo radial dinámico (run-out).
- Elementos de elevación y resortes a gas: Cilindros sellados sometidos a presiones de gas nitrógeno donde el diámetro interno debe mantenerse impecable a lo largo de millones de ciclos de compresión.
Errores habituales al solicitar y aprovisionar tubo exacto
Durante la redacción de especificaciones de compra técnica, suelen cometerse errores de diseño que encarecen innecesariamente el suministro o derivan en rechazos de calidad en planta. Uno de los fallos más comunes consiste en solicitar tolerancias cerradas tanto en el diámetro exterior (DE), como en el interior (DI) y en el espesor de pared (Wt) simultáneamente. Según las normas EN 10305, solo es viable fijar estrictamente dos de estos tres parámetros dimensionales; el tercero debe dejarse como variable resultante del proceso de estirado.
Otro error frecuente es omitir el tratamiento térmico requerido para los procesos posteriores de transformación. Especificar un tubo en estado duro (+C) para una pieza que requiere un curvado a 90 grados con radio estrecho provocará fisuras microscópicas en la zona de tracción exterior. De igual forma, solicitar un estado normalizado (+N) cuando la pieza requiere máxima rigidez estática obligará al diseñador a aumentar el espesor de pared, perdiendo eficiencia de peso.
Por último, se tiende a subestimar el embalaje y la protección anticorrosiva temporal. El tubo exacto posee superficies rectificadas o pulidas muy sensibles a la condensación y a la oxidación ambiental durante el transporte internacional, por lo que debe exigirse aceitado protector ligero o medio (tipo vdp/oil-dip) y enfardado rígido con tapas plásticas de estanqueidad en los extremos.
Capacidades de suministro en Delmàs Tubes
En Delmàs Tubes combinamos un stock estratégico permanente con acuerdos directos de laminación y estirado para suministrar soluciones de tubo exacto adaptadas a las hojas de tolerancias más exigentes de la ingeniería industrial. Nuestra cartera integra tanto la gama Premium de aleaciones especiales y altas prestaciones como opciones optimizadas para series productivas de gran escala.
Suministramos longitudes comerciales estándar de 6 metros, barras a medida cortadas con disco de alta precisión mediante tolerancias de corte de ±0,2 mm, extremos biselados y desbarbados, y certificados de ensayo según EN 10204 3.1 con trazabilidad completa de colada y análisis químico. Si su proyecto precisa optimizar tolerancias de mecanizado o asegurar suministros continuos de tubo exacto, le invitamos a contactar con el departamento técnico de Delmàs Tubes para recibir asesoramiento personalizado y cotizaciones técnicas sin compromiso.
Foire aux questions
¿Cuál es la diferencia técnica entre un tubo exacto y un tubo calibrado?
En el lenguaje industrial ambos términos suelen emplearse como sinónimos. Estrictamente, el tubo exacto destaca por cumplir tolerancias restringidas tanto en diámetro (exterior o interior) como en concentricidad y rectitud bajo la norma EN 10305, mientras que un tubo simplemente calibrado puede haber recibido un calibrado dimensional básico sin exigencias avanzadas en acabado superficial o microestructura.
¿Se pueden soldar los tubos exactos en estado de suministro +C?
Sí, los tubos en estado +C presentan buena soldabilidad siempre que el grado de acero (por ejemplo E235 o E355) posea un bajo carbono equivalente. No obstante, debe tenerse en cuenta que el calor aportado por la soldadura recocerá localmente la zona afectada térmicamente (ZAT), reduciendo el límite elástico obtenido previamente por el endurecimiento por deformación en frío.
Pourquoi ne peut-on pas garantir des tolérances serrées sur le diamètre extérieur, le diamètre intérieur et l'épaisseur en même temps ?
Les normes sidérurgiques EN 10305 établissent que la déformation plastique à froid répond à la conservation du volume d'acier. Si l'on restreint le diamètre extérieur et l'épaisseur de paroi, le diamètre intérieur est soumis à la tolérance cumulée de la matrice et du mandrin. C'est pourquoi, sur le plan technique, il convient de définir uniquement les deux cotes fonctionnelles critiques du composant.
Quelle est la rugosité de surface standard offerte par le tube étiré à froid de haute précision ?
Un tube étiré à froid de haute précision standard sur mandrin cylindrique présente habituellement une rugosité moyenne intérieure et extérieure Ra comprise entre 0,4 et 0,8 µm. Si le composant nécessite des surfaces poli miroir pour des joints dynamiques spéciaux, on recourt à des opérations complémentaires de rodage, de lapping ou de polissage intérieur.