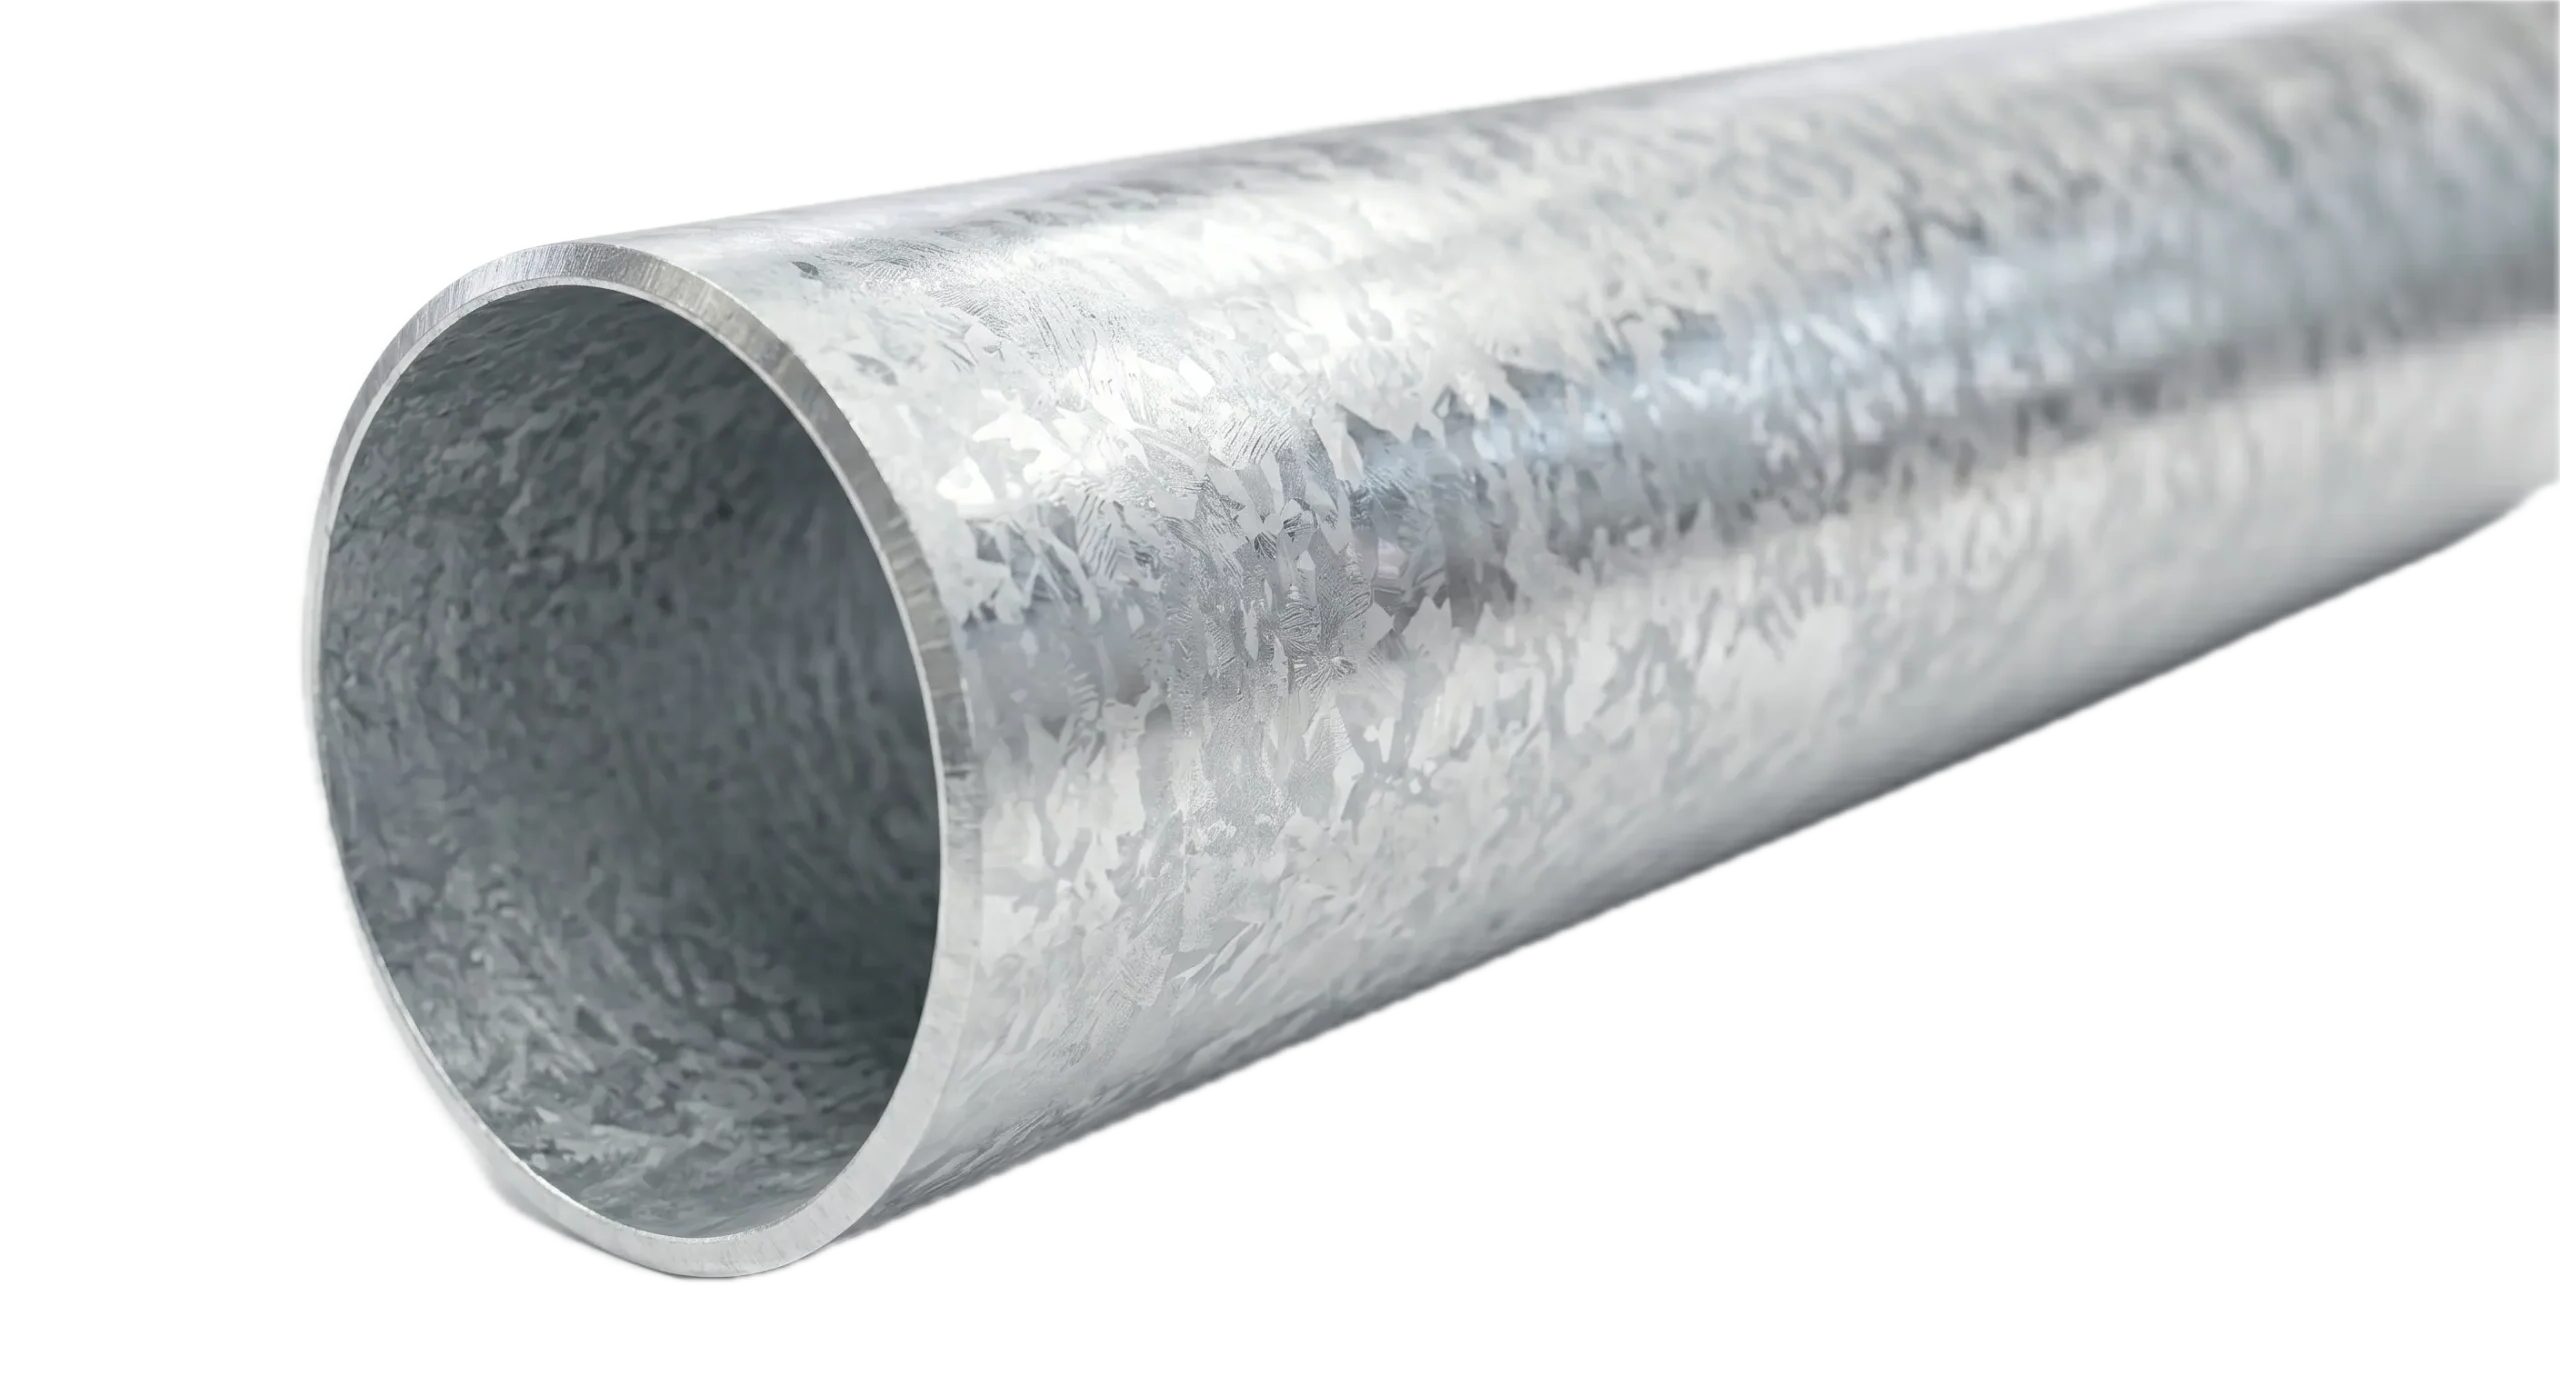
¿Qué es el tubo exacto y por qué es determinante en la industria mecánica?
En el ámbito del diseño mecánico y la fabricación industrial, la denominación comercial de tubo exacto hace referencia a los tubos de acero de precisión sometidos a procesos de calibración y estirado en frío para obtener tolerancias dimensionales sumamente rigurosas, acabados superficiales de baja rugosidad y propiedades mecánicas homogéneas. A diferencia del tubo estructural o de conducción convencional, donde las desviaciones de milímetros en el diámetro o en el espesor de pared son admisibles, en este producto las tolerancias se regulan en centésimas de milímetro.
El uso del tubo exacto resulta indispensable cuando el componente tubular debe interactuar de manera ajustada con rodamientos, retenes, pistones hidráulicos o casquillos mecanizados sin requerir un costoso torneado o rectificado previo en toda su longitud. Esta precisión inherente reduce sustancialmente los tiempos de ciclo en planta, optimiza el consumo de material y minimiza los deshechos en líneas de mecanizado de alta cadencia.
En esta guía técnica analizamos en profundidad los estándares de fabricación aplicables, las tolerancias de diámetro, espesor y concentricidad, los tratamientos térmicos habituales y los criterios indispensables para especificar y aprovisionar el tubo exacto idóneo en cada proyecto de ingeniería.
Normativas de fabricación para tubo exacto: serie EN 10305
La fabricación y el suministro de tubos de acero de precisión en Europa se rigen fundamentalmente por la familia normativa EN 10305, la cual establece las especificaciones técnicas para los distintos métodos de conformación y estados de entrega. Comprender la diferenciación entre estas normas es el primer paso para seleccionar el material adecuado según las solicitaciones dinámicas y presiones operativas del componente final.
Norma EN 10305-1: tubos sin soldadura estirados en frío
Esta norma contempla los tubos de acero sin soldadura estirados en frío, caracterizados por una estructura metalográfica continua sin cordón de unión. Son la solución de referencia para cilindros oleohidráulicos de alta presión, elementos de transmisión sometidos a fatiga torsional extrema y aplicaciones en automoción donde no se permite ninguna discontinuidad interna que comprometa la integridad estructural bajo cargas cíclicas.
Norma EN 10305-2: tubos soldados estirados en frío (DOM)
Los tubos regulados bajo EN 10305-2 parten de fleje laminado que se suelda longitudinalmente mediante inducción de alta frecuencia (HFW) y posteriormente se calibra y estira en frío sobre mandril interior. Conocidos en el mercado anglosajón como tubos DOM (Drawn Over Mandrel), este tubo de acero soldado de precisión ofrece una concentricidad y una uniformidad de espesor de pared superiores a los tubos sin soldadura, con costes productivos más competitivos para diámetros medios y grandes.
Grados de acero y estados de tratamiento térmico
Los grados de acero más habituales para el tubo exacto son el E235 (acero al carbono básico con excelente conformabilidad) y el E355 (acero de alto límite elástico para solicitaciones estructurales severas). En función de las necesidades de conformado posterior o resistencia mecánica, el material se suministra en distintos estados térmicos estandarizados:
- +C (Estirado en frío duro): Sin tratamiento térmico tras el último estirado. Presenta máxima resistencia a la tracción y alto límite elástico, con reducida elongación.
- +LC (Estirado en frío blando): Con una ligera pasada de estirado final tras recocido, ideal para componentes que requieren cierto nivel de deformación en frío.
- +SR (Aliviado de tensiones): Tratamiento térmico subcrítico para eliminar tensiones residuales de estirado sin modificar sustancialmente la dureza; óptimo para piezas que serán mecanizadas asimétricamente.
- +A (Recocido): Estructura ferrítica blanda que facilita operaciones intensas de abocardado, curvado cerrado y embutición.
- +N (Normalizado): Tratamiento por encima de la temperatura crítica que regenera la microestructura del grano, garantizando propiedades mecánicas isotrópicas y tenacidad superior al impacto.
Tabla comparativa: tolerancias dimensionales y normas del tubo exacto
La siguiente tabla resume las diferencias clave entre las principales ramas normativas que definen al tubo exacto de precisión, orientando la decisión técnica en función del proceso y las tolerancias requeridas:
| Norma europea | Método de conformado | Tolerancia típica DE | Variación de espesor (Wt) | Aplicación industrial preferente |
|---|---|---|---|---|
| EN 10305-1 | Sin soldadura + estirado frío | h9 a h11 (±0,05 a ±0,15 mm) | ±7,5% a ±10% | Camisas hidráulicas, árboles de transmisión y alta presión |
| EN 10305-2 | Soldado + estirado sobre mandril | h9 a h10 (±0,04 a ±0,12 mm) | ±5% a ±7,5% | Telescópicos, columnas de dirección, amortiguadores |
| EN 10305-3 | Soldado calibrado en línea | ±0,10 a ±0,25 mm | ±8% a ±10% | Estructuras de precisión, bastidores ligeros, mobiliario técnico |
| EN 10305-4 | Sin soldadura para conducciones | ±0,05 a ±0,10 mm | ±10% | Líneas de instrumentación hidráulica y neumática de alta fiabilidad |
Parámetros críticos de calidad geométrica y superficial
Para catalogar un producto como auténtico tubo exacto, no basta con verificar el diámetro exterior en dos puntos aleatorios. Es necesario controlar un conjunto integral de parámetros geométricos que garanticen su comportamiento dinámico y funcional durante el montaje final.
Concentricidad y variación de espesor de pared
La concentricidad describe la coincidencia de los centros geométricos del diámetro interior y exterior. En componentes sometidos a rotación rápida, como tubos para ejes de rotación, una excentricidad no controlada provoca desequilibrios de masa que generan vibraciones destructivas, desgaste prematuro de rodamientos y resonancias acústicas. El tubo exacto soldado y calibrado (EN 10305-2) ofrece la menor desviación de espesor (eccentricity) del mercado gracias a la regularidad del fleje de partida.
Rugosidad superficial (Ra) y acabado interno
En aplicaciones estancas o donde circulan fluidos hidráulicos a presiones superiores a 200 bar, el acabado de la pared interior determina la vida útil de los sellos elastoméricos. Mientras que un tubo comercial sin calibrar puede presentar valores de Ra superiores a 3,2 µm, el tubo exacto estirado en frío sobre mandril garantiza rugosidades de Ra ≤ 0,8 µm e incluso Ra ≤ 0,4 µm en ejecuciones bruñidas o lapeadas (skived & roller burnished), aptas para montaje directo de émbolos.
Rectitud dimensional acumulada
La rectitud es determinante para evitar vibraciones en transmisiones longitudinales y atascos en centros de mecanizado CNC de alimentación continua. El estándar habitual para el tubo exacto exige una desviación máxima de flecha no superior a 1,0 mm por cada 1.000 mm de longitud (1:1.000), pudiendo alcanzarse en calidades restringidas valores de hasta 0,5 mm/m mediante enderezado de rodillos múltiples hiperbólicos.
Campos de aplicación del tubo exacto en la industria actual
La versatilidad técnica de estos perfiles tubulares permite su integración en proyectos donde coexisten exigencias de bajo peso específico, resistencia estática elevada y tolerancias de ensamblaje micrométricas.
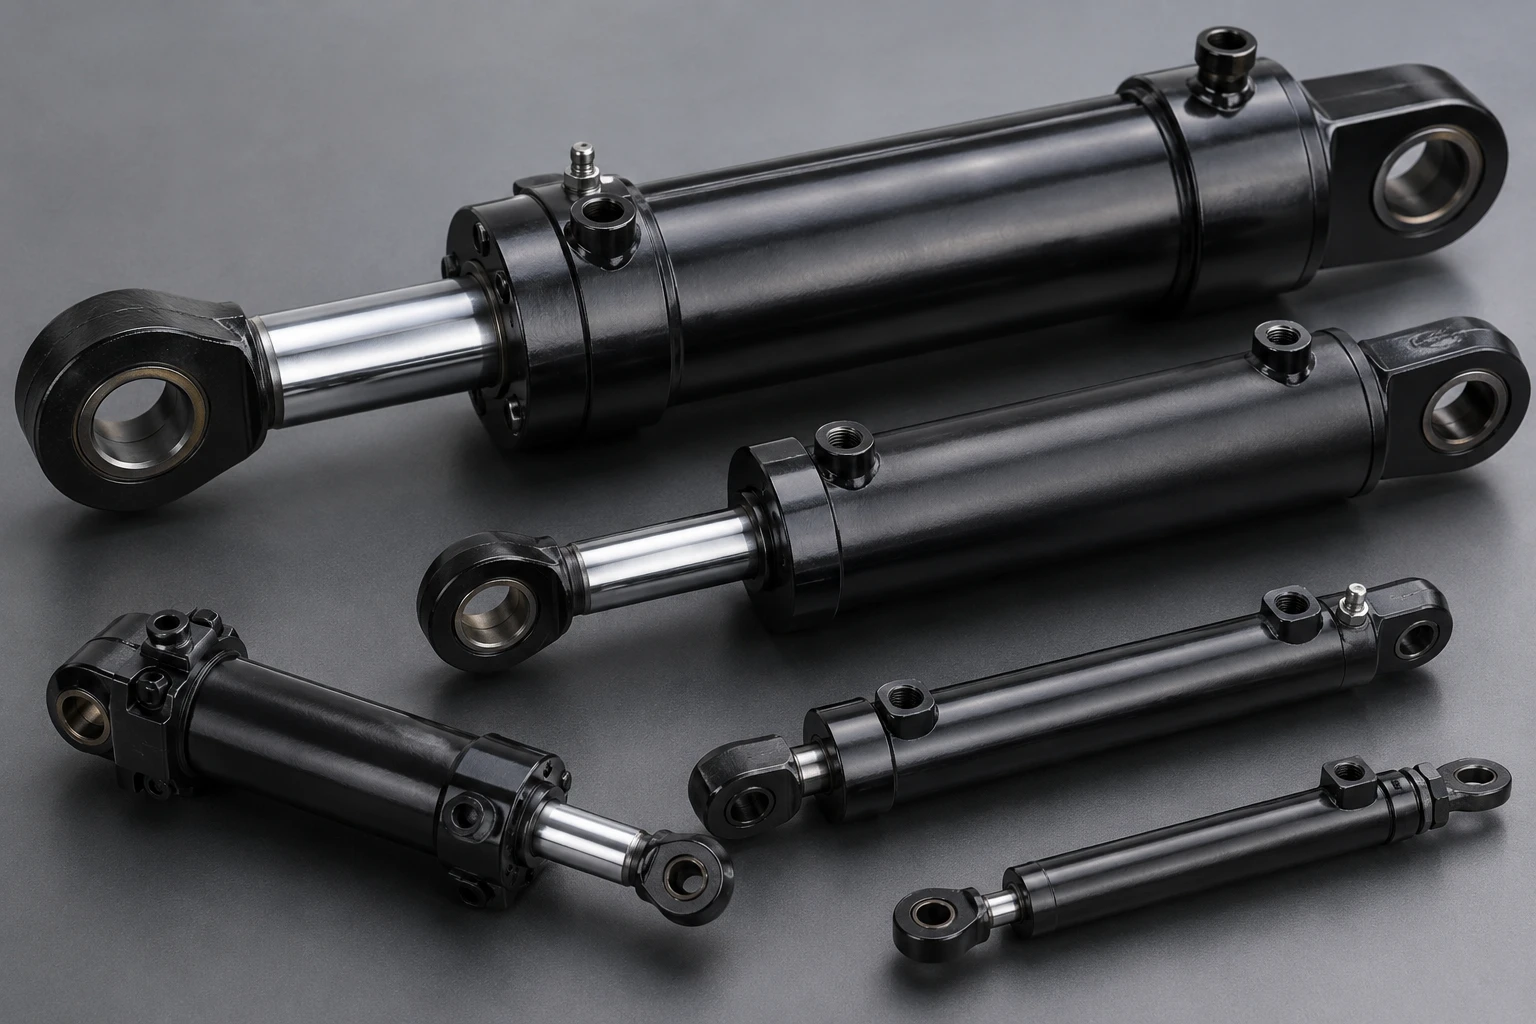
- Actuadores oleohidráulicos y neumáticos: Empleado tanto en la camisa cilíndrica exterior como en el vástago hueco cromado. La precisión del diámetro interior permite alojar juntas tóricas y rascadores con fricción controlada y estanqueidad certificada.
- Sector de automoción y movilidad pesada: Utilizado en barras estabilizadoras tubulares, tubos para columnas de dirección colapsables, manguitos de suspensión multibrazo y amortiguadores monotubo. Dentro de nuestra gama Precise de tubos calibrados se suministran tolerancias adaptadas a robots de soldadura y curvadoras CNC automatizadas.
- Rodillos industriales de manipulación y arrastre: En líneas de artes gráficas, extrusión de film plástico y plantas de bobinado textil, el tubo exacto aporta la rigidez requerida minimizando el balanceo radial dinámico (run-out).
- Elementos de elevación y resortes a gas: Cilindros sellados sometidos a presiones de gas nitrógeno donde el diámetro interno debe mantenerse impecable a lo largo de millones de ciclos de compresión.
Errores habituales al solicitar y aprovisionar tubo exacto
Durante la redacción de especificaciones de compra técnica, suelen cometerse errores de diseño que encarecen innecesariamente el suministro o derivan en rechazos de calidad en planta. Uno de los fallos más comunes consiste en solicitar tolerancias cerradas tanto en el diámetro exterior (DE), como en el interior (DI) y en el espesor de pared (Wt) simultáneamente. Según las normas EN 10305, solo es viable fijar estrictamente dos de estos tres parámetros dimensionales; el tercero debe dejarse como variable resultante del proceso de estirado.
Otro error frecuente es omitir el tratamiento térmico requerido para los procesos posteriores de transformación. Especificar un tubo en estado duro (+C) para una pieza que requiere un curvado a 90 grados con radio estrecho provocará fisuras microscópicas en la zona de tracción exterior. De igual forma, solicitar un estado normalizado (+N) cuando la pieza requiere máxima rigidez estática obligará al diseñador a aumentar el espesor de pared, perdiendo eficiencia de peso.
Por último, se tiende a subestimar el embalaje y la protección anticorrosiva temporal. El tubo exacto posee superficies rectificadas o pulidas muy sensibles a la condensación y a la oxidación ambiental durante el transporte internacional, por lo que debe exigirse aceitado protector ligero o medio (tipo vdp/oil-dip) y enfardado rígido con tapas plásticas de estanqueidad en los extremos.
Capacidades de suministro en Delmàs Tubes
En Delmàs Tubes combinamos un stock estratégico permanente con acuerdos directos de laminación y estirado para suministrar soluciones de tubo exacto adaptadas a las hojas de tolerancias más exigentes de la ingeniería industrial. Nuestra cartera integra tanto la gama Premium de aleaciones especiales y altas prestaciones como opciones optimizadas para series productivas de gran escala.
Suministramos longitudes comerciales estándar de 6 metros, barras a medida cortadas con disco de alta precisión mediante tolerancias de corte de ±0,2 mm, extremos biselados y desbarbados, y certificados de ensayo según EN 10204 3.1 con trazabilidad completa de colada y análisis químico. Si su proyecto precisa optimizar tolerancias de mecanizado o asegurar suministros continuos de tubo exacto, le invitamos a contactar con el departamento técnico de Delmàs Tubes para recibir asesoramiento personalizado y cotizaciones técnicas sin compromiso.
Preguntas frecuentes
¿Cuál es la diferencia técnica entre un tubo exacto y un tubo calibrado?
En el lenguaje industrial ambos términos suelen emplearse como sinónimos. Estrictamente, el tubo exacto destaca por cumplir tolerancias restringidas tanto en diámetro (exterior o interior) como en concentricidad y rectitud bajo la norma EN 10305, mientras que un tubo simplemente calibrado puede haber recibido un calibrado dimensional básico sin exigencias avanzadas en acabado superficial o microestructura.
¿Se pueden soldar los tubos exactos en estado de suministro +C?
Sí, los tubos en estado +C presentan buena soldabilidad siempre que el grado de acero (por ejemplo E235 o E355) posea un bajo carbono equivalente. No obstante, debe tenerse en cuenta que el calor aportado por la soldadura recocerá localmente la zona afectada térmicamente (ZAT), reduciendo el límite elástico obtenido previamente por el endurecimiento por deformación en frío.
¿Por qué no se pueden garantizar tolerancias cerradas en diámetro exterior, interior y espesor a la vez?
Las normas siderúrgicas EN 10305 establecen que la deformación plástica en frío responde a la conservación del volumen de acero. Si se restringe el diámetro exterior y el espesor de pared, el diámetro interior queda sujeto a la tolerancia acumulada de la matriz y el mandril. Por ello, en el plano técnico se deben definir únicamente las dos cotas funcionales críticas del componente.
¿Qué rugosidad superficial estándar ofrece el tubo exacto estirado en frío?
Un tubo exacto estirado en frío estándar sobre mandril cilíndrico presenta habitualmente una rugosidad media interior y exterior Ra comprendida entre 0,4 y 0,8 µm. Si el componente requiere superficies de espejo para sellos dinámicos especiales, se recurre a operaciones complementarias de bruñido, lapeado o pulido interior.