Fonaments metal·lúrgics dels tubs d'acer al carboni
En el panorama de l'enginyeria mecànica i la manufactura avançada, els tubs d'acer al carboni representen l'estàndard indiscutible d'eficiència estructural i fiabilitat operativa. L'acer al carboni combina ferro i proporcions controlades de carboni (típicament entre 0,05% i 0,60% en composicions comercials), juntament amb microaliatges de manganès, silici i traces mínimes de fòsfor i sofre. Aquesta matriu química determina l'equilibri òptim entre límit elàstic, resistència a la tracció i elongació, paràmetres crítics per sotmetre la peça a operacions de corbat, expansió o tall micromètric sense risc d'esquerdes.
La selecció precisa del percentatge de carboni condiciona directament la soldabilitat i la resposta als tractaments tèrmics posteriors. Els acers de baix contingut en carboni (com el grau E235) ofereixen una soldabilitat excel·lent i ductilitat superior, la qual cosa els converteix en la solució idònia per a processos de conformat en fred continu. En contrapartida, els aliatges de mitjà carboni (com l'E355 o C45E) proporcionen una resistència mecànica notablement superior després de tractaments de normalització o alleugeriment de tensions, responent a càrregues dinàmiques severes en components de transmissions mecàniques o cilindres hidràulics.
Per als departaments de compres tècniques i els enginyers de disseny, comprendre les propietats específiques dels tubs d'acer al carboni resulta fonamental per optimitzar costos sense comprometre la seguretat operativa dels conjunts mecànics. En nostra trajectòria industrial en Delmàs Tubes acumulades dècades especialitzades a adequar la composició química i l'estat de lliurament a les exigències geomètriques de cada client.
Tipus de fabricació: soldats de precisió enfront de tubs sense soldadura
El mercat industrial categoritza fonamentalment els tubs en dues grans famílies de procés: el tub soldat conformat a partir de franja laminada i el tub laminat o calibrat sense soldadura. Històricament, les aplicacions d'alta pressió es reservaven al tub seamless, però els avanços en el conformat continu per soldadura d'alta freqüència (HFW/ERW) han transformat per complet els criteris de selecció en sectors altament exigents.
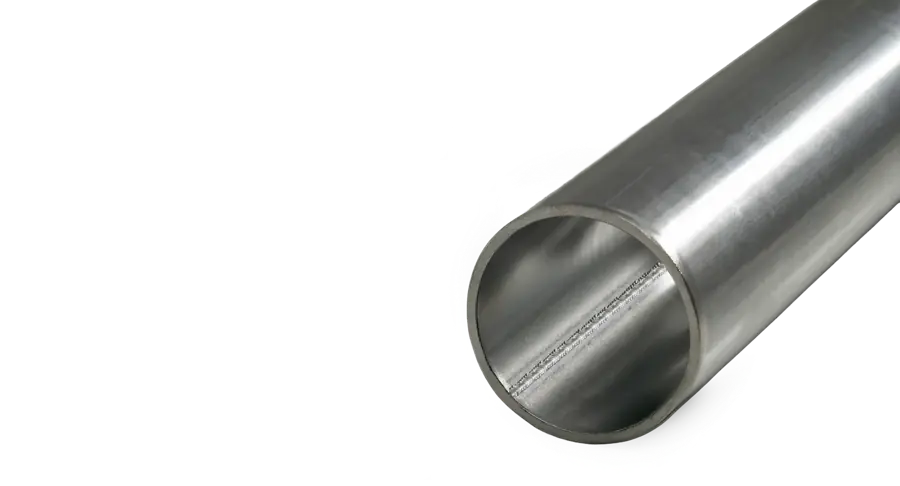
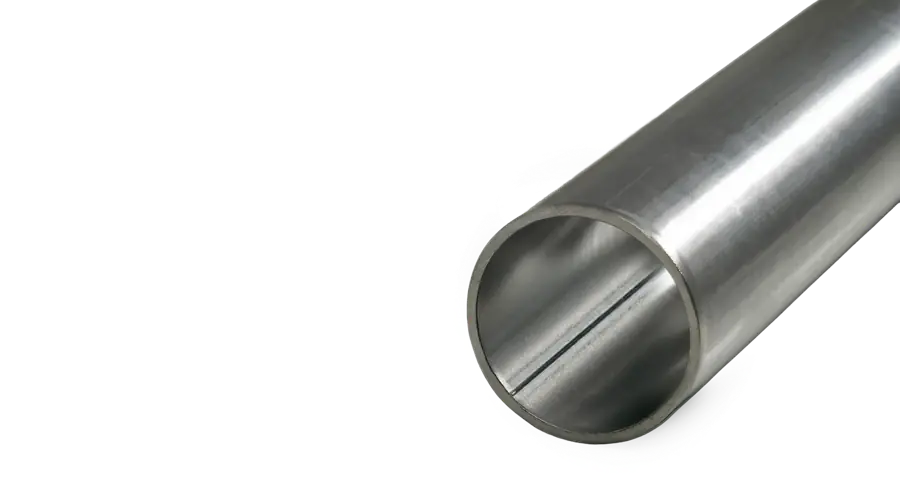
El procés de fabricació del tub d'acer soldat de precisió parteix de bobines de franja d'acer laminat en calent o en fred amb toleràncies de gruix summament estrictes. Després del conformat tubular i la soldadura per inducció, es realitza un escariat exhaustiu del cordó interior i exterior, seguit sovint d'un estirat en fred sobre mandril cilíndric o cònic. Aquest procés confereix al tub una concentricitat geomètrica gairebé perfecta, una concentricitat de paret uniforme en tota la circumferència i una rugositat interna (Ra) controlada que cap procés sense soldadura convencional pot igualar sense un costós mecanitzat posterior.
D'altra banda, els tubs d'acer sense soldadura s'obtenen mitjançant perforació en calent de totxos massissos. Encara que ofereixen una homogeneïtat microestructural intrínseca i una resistència excel·lent en condicions de pressió extrema i temperatures crítiques en conduccions petroquímiques, presenten habitualment variacions d'excentricitat de paret de l'ordre del 10% al 12%. En aplicacions dinàmiques, aquesta variació desequilibra masses rotatives i obliga a sobreespessir la paret de disseny, augmentant el pes final i el cost de la peça terminada.
| Criteri Tècnic | Tub d'Acer Soldat Calibrat (DOM / EN 10305-2) | Tub Sense Soldadura Estirat en Fred (EN 10305-1) | Tub Laminat en Calent Estàndard |
|---|---|---|---|
| Tolerància de gruix | ± 0,05 mm a ± 0,08 mm | ± 0,08 mm a ± 0,15 mm | ± 10% a ± 12,5% |
| Concentricitat / Excentricitat | Excel·lent (< 2%) | Bona (5% – 8%) | Mitjana (> 10%) |
| Rugositat interior estàndard (Ra) | 0,4 µm a 1,6 µm | 1,2 µm a 3,2 µm | > 6,3 µm |
| Cost relatiu per metre lineal | Competitiu / Òptim | Mitjà – Alt | Baix |
| Idoneïtat per a corbat complex | Molt alta (homogeneïtat de paret) | Alta | Limitada |
Normatives internacionals aplicables: EN, ASTM i DIN
L'aprovisionament de tubs d'acer al carboni exigeix un estricte alineament amb la normativa vigent per garantir la traçabilitat dels certificats de colada 3.1 segons EN 10204. En l'àmbit europeu, les directives EN 10305 regeixen la fabricació de tubs d'acer de precisió per a aplicacions mecàniques, i es desglossen en subnormes específiques segons el mètode de conformació:
- UNE-EN 10305-1: Tubs d'acer de precisió sense soldadura estirats en fred, enfocats a sistemes on l'absència total de cordó és un requisit contractual explícit.
- UNE-EN 10305-2: Tubs soldats estirats en fred (procés DOM – Drawn Over Mandrel), la referència predominant per a cossos de cilindres, amortidors i columnes de direcció.
- UNE-EN 10305-3: Tubs soldats calibrats de precisió sense estirat posterior, per a perfils rodons sotmesos a conformat lleuger i muntatge estructural.
- ASTM A513 / ASTM A519: Normes de referència nord-americanes per a tubs d'acer al carboni de resistència mecànica i the tuberia per a mecanitzat intensiu.
La correcta designació de la norma s'ha de completar sempre amb l'estat de tractament tèrmic de lliurament. Un tub subministrat en estat +C (estirat en fred dur, sense tractament tèrmic després del trefilat) presentarà un límit elàstic elevat però una capacitat de plegat reduïda. En contrast, un estat +N (normalitzat en atmosfera controlada) reestructura la xarxa ferrítica-perlítica, eliminant tensions residuals de soldadura i facilitant deformacions plàstiques complexes sense esquinçaments superficials.
Comparativa tècnica de graus d'acer habituals
Dins dels tubs d'acer al carboni, l'elecció del grau del material determina el comportament davant del cisallament, la pressió hidrostàtica i la fatiga cíclica. A continuació es desglossen les principals característiques mecàniques dels graus normalitzats més demanats per la indústria:
Grau E235 (antic St 37-2 / W.Nr. 1.0308)
Amb un límit elàstic mínim de 235 MPa en estat normalitzat i un contingut en carboni inferior al 0,17%, el grau E235 destaca per la seva alta ductilitat. És el material de referència per a conductes pneumàtics, tubs de gas per a mobles i automoció, així com components que requereixen enlairats, estamparies o corbats de radi estret.
Grau E355 (antic St 52-3 / W.Nr. 1.0580)
El grau E355 incorpora microaliacions de manganès per assolir un límit elàstic de 355 MPa (superant els 500 MPa en estat estirat +SR o +C). Aquesta aliació combina una tenacitat excel·lent a l'impacte amb una alta resistència a la ruptura per tracció, sent el material preferit en la fabricació de camises per a cilindres hidràulics telescòpics i braços articulats de maquinària pesada.
Graus de mitjà carboni: C35E i C45E
Quan l'aplicació exigeix tractaments tèrmics superficials com el tremp per inducció per elevar la duresa superficial contra el desgast, es recorre a graus de carboni mitjà. Aquests tubs admeten mecanitzats de precisió per a casquets, pistes de rodament i manguets de transmissió, requerint un control estricte dels paràmetres de refredament per evitar tensions internes desfavorables.
Tractaments superficials i protecció contra la corrosió
L'acer al carboni no té la resistència intrínseca a l'oxidació que posseeixen els acers inoxidables austenítics, per la qual cosa la seva durabilitat en entorns agressius depèn directament dels tractaments superficials i recobriments protectors aplicats. Depenent de l'ambient final de treball, s'empren diferents metodologies industrials:
El zincat electrolític o recobriment de zinc passivat (amb capes de passivació blava, iridiscent o negra exemptes de Cr VI) ofereix una barrera galvànica de sacrifici enfront de la humitat i boira salina, assolint resistències superiors a 400 hores en cambra salina sense aparició de corrosió vermella. Per a components de xassís i automoció, els recobriments orgànics per cataforesis (KTL) asseguren una penetració uniforme a l'interior i exterior del tub, garantint adherència per a posteriors capes de pintura en pols.
Així mismo, els processos de fosfatat al manganès o zinc actuen com a base retenedora de lubricant en peces subjectes a fricció metàl·lica, reduint coeficients de fregament i facilitant posteriors operacions de conformat per deformació en fred a les instal·lacions del client.
Sectors i aplicacions crítiques del tub d'acer al carboni
La combinació d'economia de costos, exactitud dimensional i propietats mecàniques predictibles converteix els tubs d'acer al carboni en components insubstituïbles en múltiples branques productives. Entre els sectors amb més consum es distingeixen:
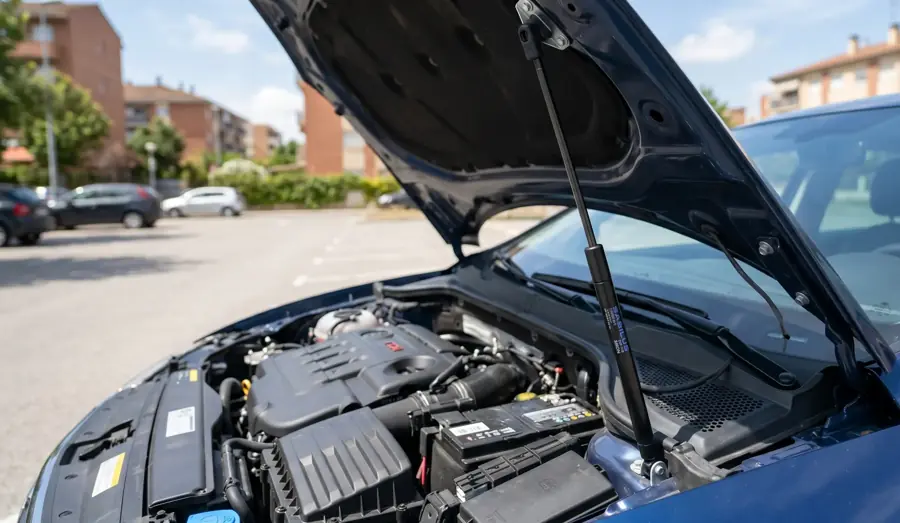
- Sector automoció i indústria auxiliar: Utilitzats en barres estabilitzadores, absorvidors d'impacte, tubs per a amortidors, barres de direcció i ressorts de gas per a portons posteriors i capós.
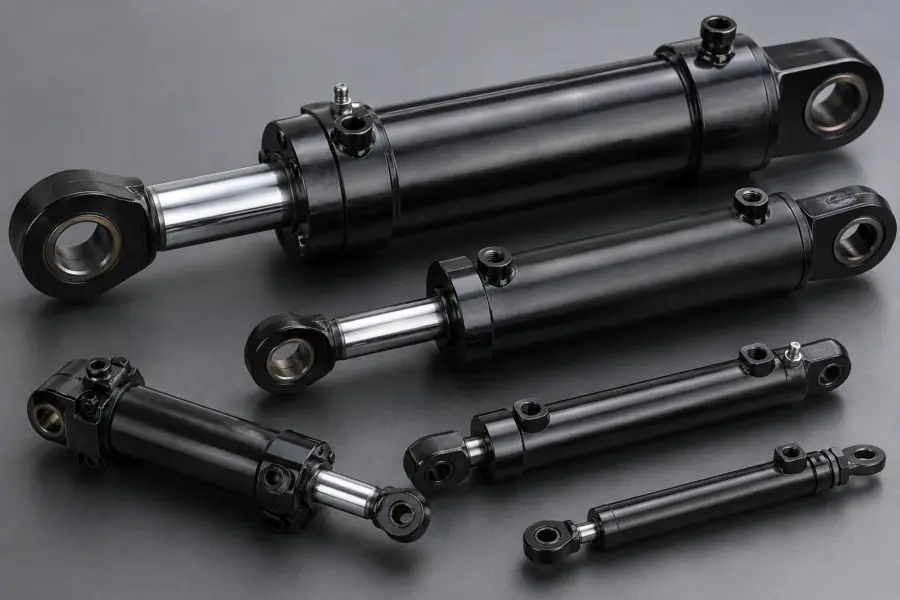
- Cilindres hidràulics i pneumàtics: Utilització de tubs soldats estirats (DOM) lapats o brunyits interiorment per allotjar èmbolos i juntes amb toleràncies ISO H8 i rugositats inferiors a Ra 0,2 µm.
- Maquinària agrícola i de construcció: Tubs d'alta resistència per a bastidors d'implementos agrícoles, rodets de transport i components estructurals sotmesos a torsió continuada.
- Sistemes de rotació i transmissió de potència: L'estricta rectitud i l'equilibrat dinàmic permeten emprar aquests perfils en tubs per a rotació d'eixos i rodets transportadors industrials d'alta velocitat.
La nostra oferta tècnica inclou opcions dins de la gama Precise, desenvolupada amb toleràncies geomètriques restringides per minimitzar mecanitzats intermedis, així com solucions especialitzades dins de la gama Premium per a peces de seguretat que exigeixen assajos no destructius al 100% per corrents induïdes (Eddy Current).
Criteris clau per a la selecció i compra tècnica B2B
Per evitar sobrecostos o fallades en línia de muntatge, el responsable de compres tècniques i els projectistes han de definir amb precisió les variables del plecs de condicions abans de validar una ordre d'aprovisionament:
- Estat de subministrament i ductilitat residual: Especificar clarament si el tub s'ha de lliurar en estat +C, +LC, +SR, +A o +N, associant aquest paràmetre al radi de doblegat mínim (CLR) de les seves curvadores automàtiques.
- Control de la soldadura interna: En tubs soldats, determinar si es requereix cordó interior rebaixat a ras (mínim residual admissible) o si la tolerància interna admet el ressalt estàndard de laminació.
- Rectitud i concentricitat: Exigir valors de fletxa màxima per metre lineal (típicament 1,0 mm/m per a aplicacions estàndard, rebaixable a 0,5 mm/m en eixos dinàmics de rotació).
- Longituds de subministrament i desbarbat: Avaluar si convé rebre barres comercials de 6 metres o tubs tallats a mida exacta amb extrems desbarbats, bisellats o rentats ultrasònicament per a entrada directa a soldadura robotitzada.
Conegui el catàleg complet i les variants dimensionals disponibles consultant les nostres games de tubs d'acer, dimensionades per respondre a requeriments tècnics tant en grans sèries com en lots adaptats.
Garantia de qualitat i assajos no destructius
La integritat estructural dels tubs d'acer al carboni depèn d'estrictes protocols de control de qualitat implementats durant tota la cadena de fabricació. Cada partida de material s'ha de sotmetre a assajos destructius periòdics que verifiquen la resistència a la tracció (Rm), el límit elàstic (ReH) i l'allargament percentual (A5), complementats amb assajos tecnològics d'abocardament segons EN ISO 8493 i aplanament pla segons EN ISO 8492.
Addicionalment, les línies automatitzades incorporen sistemes d'inspecció no destructiva en continu per corrents de Foucault (Eddy Current) per certificar l'estanqueïtat i continuïtat de la soldadura longitudinal, detectant microfisures, inclusions o porus microscòpics. En components d'alta responsabilitat, el control es complementa amb assajos per ultrasons o pressions hidràuliques de prova per assegurar que cap defecte intern comprometi la fiabilitat del producte final en camp.
A Delmàs Tubes apliquem un sistema de gestió de qualitat certificat que audita la traçabilitat integral des de la colada siderúrgica fins al lliurament final a les seves instal·lacions, donant suport a cada enviament amb la seva corresponent documentació tècnica i assajos dimensionals per escaneig làser.
Preguntes freqüents
Quina diferència fonamental existeix entre un tub d'acer al carboni i un d'acer inoxidable?
La diferència principal rau en la composició química: el tub d'acer al carboni conté fonamentalment ferro i carboni amb continguts de crom molt reduïts, mentre que l'acer inoxidable compta amb almenys un 10,5% de crom, formant una capa passivant d'òxid autoreparable contra la corrosió. En termes mecànics i econòmics, l'acer al carboni ofereix un cost sensiblement inferior i excel·lents propietats de resistència estructural, però requereix tractaments superficials o galvanitzat si opera en ambients corrosius.
És possible doblegar tubs d'acer al carboni sense deformar la secció transversal?
Sí, sempre que s'escoleixi un grau amb allargament adequat (habitualment E235 o E275 en estat normalitzat +N o cuit +A) i s'utilitzin matrius de doblegat amb mandril interior. L'ús de mandril de bola i matriu netejadora permet realitzar doblegats amb radis de fins a 1,5 a 2 vegades el diàmetre exterior sense provocar ovalitzacions ni arrugues en l'intradós.
Què significa l'estat de tractament tèrmic +SR a la norma EN 10305-2?
La designació +SR indica que el tub ha estat sotmès a un tractament tèrmic d'alleujament de tensions (Stress Relieved) després de l'últim pas d'estirat en fred. Aquest tractament tèrmic es realitza a una temperatura inferior al punt crític de transformació de la ferrita, reduint les tensions residuals de conformació però conservant els alts valors de límit elàstic i resistència mecànica conferits per la deformació en fred.
Quan és preferible un tub soldat DOM enfront d'un tub sense soldadura?
El tub soldat estirat sobre mandril (DOM) és l'opció preferent quan es requereix una concentricitat dimensional estricta, un gruix de paret rigorosament constant i una excel·lent qualitat superficial interna per allotjar èmbols hidràulics, casquilles o amortidors. A més de reduir sobrecostos de mecanitzat, el tub DOM sol presentar un cost d'aprovisionament inferior al del tub sense soldadura equivalent en diàmetres mitjans i prims.
Com influeix la rugositat superficial (Ra) en les aplicacions mecàniques del tub?
Una rugositat interna baixa (valors Ra entre 0,2 i 0,4 µm) és crítica per evitar el desgast prematur de retens i juntes d'estanqueïtat en actuadors hidràulics i pneumàtics. En peces exteriors, un acabat amb rugositat controlada afavoreix la humectació i adherència de recobriments protectors com el zencatge electrolític o la pintura cataforètica, prevenint descascarillats durant la vida útil del component.
Si el seu equip d'enginyeria requereix suport per definir toleràncies, graus d'aliatge o tractaments superficials adaptats al seu procés de fabricació, no dubti a contactar amb els tècnics de Delmàs Tubes per rebre assessorament personalitzat i cotitzacions tècniques a mida.