Què és el tub exacte i per què és determinant en la indústria mecànica?
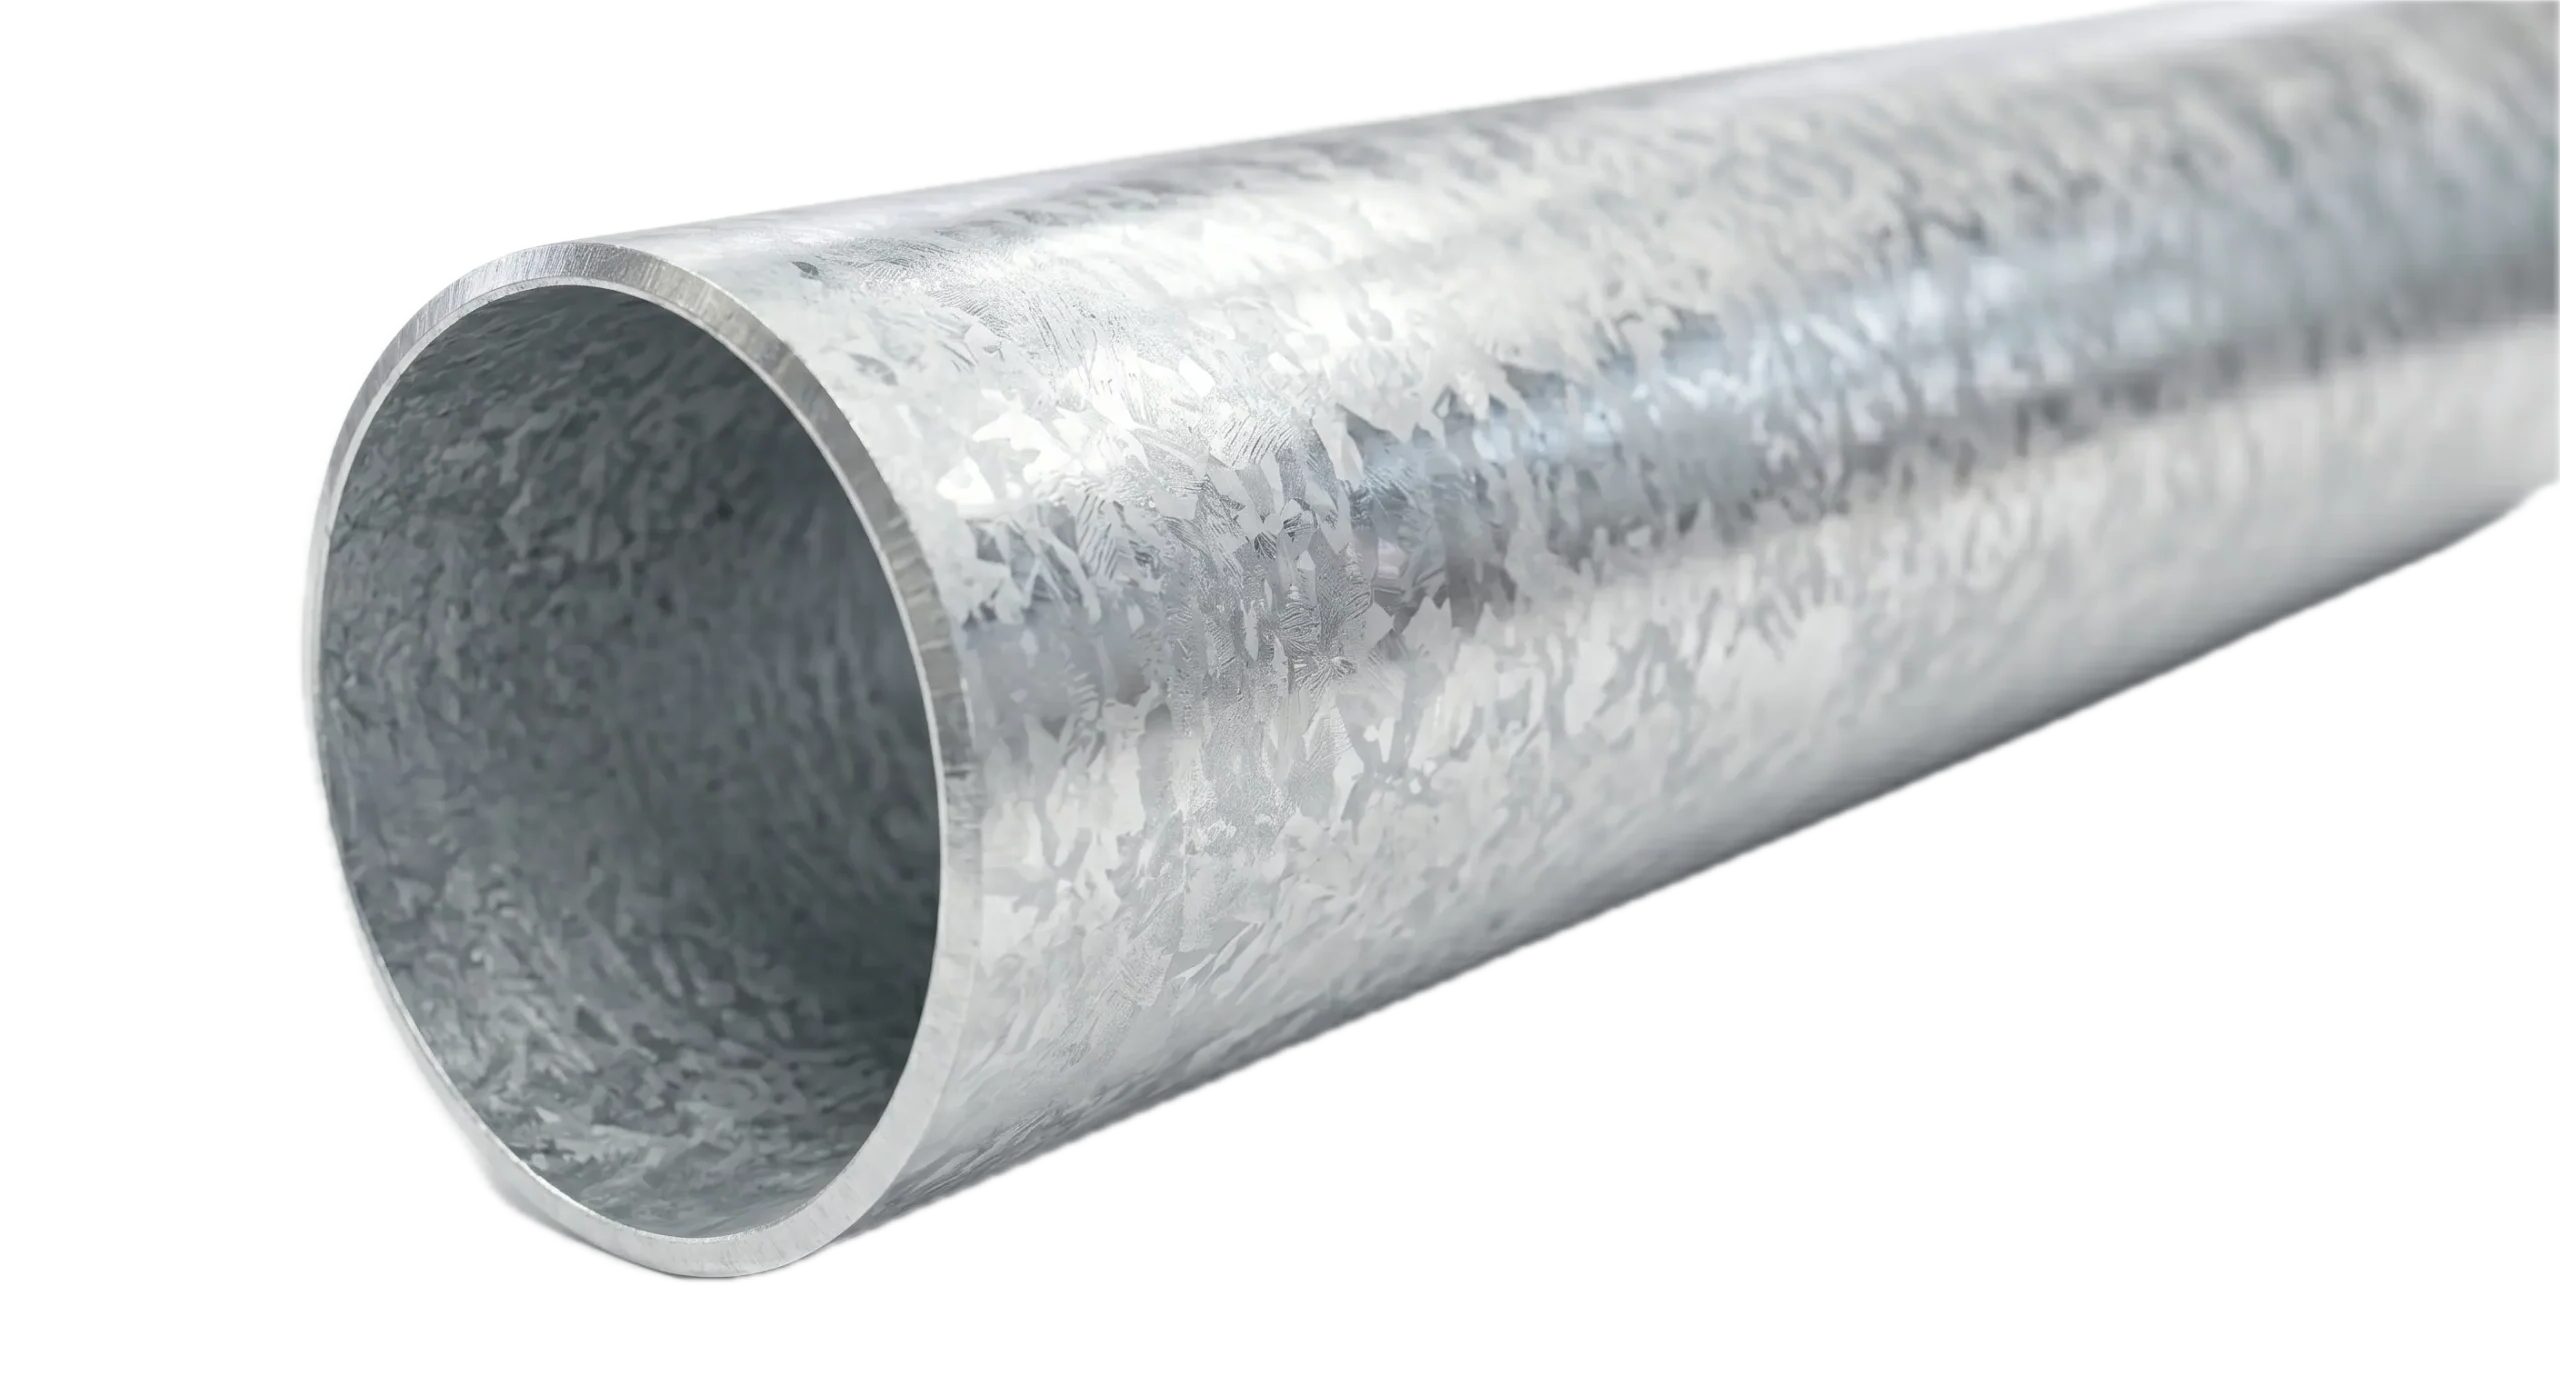
En l'àmbit del disseny mecànic i la fabricació industrial, la denominació comercial de tub exacte fa referència als tubs d'acer de precisió sotmesos a processos de calibratge i estirat en fred per obtenir toleràncies dimensionals summament rigoroses, acabats superficials de baixa rugositat i propietats mecàniques homogènies. A diferència del tub estructural o de conducció convencional, on les desviacions de mil·límetres en el diàmetre o en el gruix de paret són admissibles, en aquest producte les toleràncies es regulen en centèsimes de mil·límetre.
L'ús del tub exacte resulta indispensable quan el component tubular ha d'interactuar de manera ajustada amb rodaments, retens, pistons hidràulics o casquins mecanitzats sense requerir un costós tornejat o rectificat previ en tota la seva longitud. Aquesta precisió inherent redueix substancialment els temps de cicle en planta, optimitza el consum de material i minimitza les restes en línies de mecanitzat d'alta cadència.
En aquesta guia tècnica analitzem en profunditat els estàndards de fabricació aplicables, les toleràncies de diàmetre, gruix i concentricitat, els tractaments tèrmics habituals i els criteris indispensables per especificar i aprovisionar el tub exacte idoni en cada projecte d'enginyeria.
Normatives de fabricació per a tub exacte: sèrie EN 10305
La fabricació i el subministrament de tubs d'acer de precisió a Europa es regeixen fonamentalment per la família normativa EN 10305, la qual estableix les especificacions tècniques per als diferents mètodes de conformació i estats de lliurament. Comprendre la diferenciació entre aquestes normes és el primer pas per seleccionar el material adequat segons les sol·licitacions dinàmiques i pressions operatives del component final.
Norma EN 10305-1: tubs sense soldadura estirats en fred
Aquesta norma contempla els tubs d'acer sense soldadura estirats en fred, caracteritzats per una estructura metal·logràfica contínua sense cordó d'unió. Són la solució de referència per a cilindres oliohidràulics d'alta pressió, elements de transmissió sotmesos a fatiga torsional extrema i aplicacions en automoció on no es permet cap discontinuïtat interna que comprometi la integritat estructural sota càrregues cícliques.
Norma EN 10305-2: tubs soldats estirats en fred (DOM)
Els tubs regulats sota EN 10305-2 parteixen de franja laminada que es solda longitudinalment mitjançant inducció d'alta freqüència (HFW) i posteriorment es calibra i estira en fred sobre mandril interior. Coneguts en el mercat anglosajó com a tubs DOM (Drawn Over Mandrel), aquest tub d'acer soldat de precisió ofereix una concentricitat i una uniformitat de gruix de paret superiors als tubs sense soldadura, amb costos productius més competitius per a diàmetres mitjans i grans.
Graus d'acer i estats de tractament tèrmic
Els graus d'acer més habituals per al tub exacte són el E235 (acer al carboni bàsic amb excel·lent conformabilitat) i el E355 (acer d'alt límit elàstic per a sol·licituds estructurals severes). En funció de les necessitats de conformat posterior o resistència mecànica, el material se subministra en diferents estats tèrmics estandarditzats:
- +C (Estirat en fred dur): Sense tractament tèrmic després de l'últim estirat. Presenta màxima resistència a la tracció i alt límit elàstic, amb elongació reduïda.
- +LC (Estirat en fred orbat): Amb una lleugera passada d'estirat final després del recuit, ideal per a components que requereixen cert nivell de deformació en fred.
- +SR (Alleugerit de tensions): Tractament tèrmic subcrític per eliminar tensions residuals d'estirat sense modificar substancialment la duresa; òptim per a peces que seran mecanitzades asimètricament.
- +A (Recuit): Estructura ferrítica tova que facilita operacions intenses d'abocardat, corbat tancat i embutició.
- +N (Normalitzat): Tractament per damunt de la temperatura crítica que regenera la microestructura del gra, garantint propietats mecàniques isotròpiques i tenacitat superior a l'impacte.
Taula comparativa: toleràncies dimensionals i normes del tub exacte
La taula següent resumeix les diferències clau entre les principals branques normatives que defineixen el tub exacte de precisió, orientant la decisió tècnica en funció del procés i les toleràncies requerides:
| Norma europea | Mètode de conformat | Tolerància típica DE | Variació de gruix (Wt) | Aplicació industrial preferent |
|---|---|---|---|---|
| EN 10305-1 | Sense soldadura + estirat fred | h9 a h11 (±0,05 a ±0,15 mm) | ±7,5% a ±10% | Camises hidràuliques, arbres de transmissió i alta pressió |
| EN 10305-2 | Soldat + estirat sobre mandril | h9 a h10 (±0,04 a ±0,12 mm) | ±5% a ±7,5% | Telescopis, columnes de direcció, amortidors |
| EN 10305-3 | Soldat calibrat en línia | ±0,10 a ±0,25 mm | ±8% a ±10% | Estructures de precisió, bastidors lleugers, mobiliari tècnic |
| EN 10305-4 | Sense soldadura per a conduccions | ±0,05 a ±0,10 mm | ±10% | Línies d'instrumentació hidràulica i pneumàtica d'alta fiabilitat |
Paràmetres crítics de qualitat geomètrica i superficial
Per catalogar un producte com a autèntic tub exacte, no n'hi ha prou amb verificar el diàmetre exterior en dos punts aleatoris. Cal controlar un conjunt integral de paràmetres geomètrics que garanteixin el seu comportament dinàmic i funcional durant el muntatge final.
Concentricitat i variació de gruix de paret
La concentricitat descriu la coincidència dels centres geomètrics del diàmetre interior i exterior. En components sotmesos a rotació ràpida, com tubus per a eixos de rotació, una excentricitat no controlada provoca desequilibris de massa que generen vibracions destructives, desgast prematur de rodaments i ressonàncies acústiques. El tub exacte soldat i calibrat (EN 10305-2) ofereix la menor desviació de gruix (eccentricity) del mercat gràcies a la regularitat de la platina de partida.
Rugositat superficial (Ra) i acabat intern
En aplicacions estanques o on circulen fluids hidràulics a pressions superiors a 200 bar, l'acabat de la paret interior determina la vida útil dels segells elastomèrics. Mentre que un tub comercial sense calibrar pot presentar valors de Ra superiors a 3,2 µm, el tub exacte estirat en fred sobre mandril garanteix rugositats de Ra ≤ 0,8 µm i fins i tot Ra ≤ 0,4 µm en execucions brunyides o lapejades (skived & roller burnished), aptes per a muntatge directe de pistons.
Rectitud dimensional acumulada
La rectitud és determinant per evitar vibracions en transmissions longitudinals i encallaments en centres de mecanitzat CNC d'alimentació contínua. L'estàndard habitual per al tub exacte exigeix una desviació màxima de fletxa no superior a 1,0 mm per cada 1.000 mm de longitud (1:1.000), i es poden assolir en qualitats restringides valors de fins a 0,5 mm/m mitjançant un endreçament de corrons múltiples hiperbòlics.
Camps d'aplicació del tub exacte en la indústria actual
La versatilitat tècnica d'aquests perfils tubulars permet la seva integració en projectes on coexisteixen exigències de baix pes específic, resistència estàtica elevada i toleràncies d'assemblatge micromètriques.
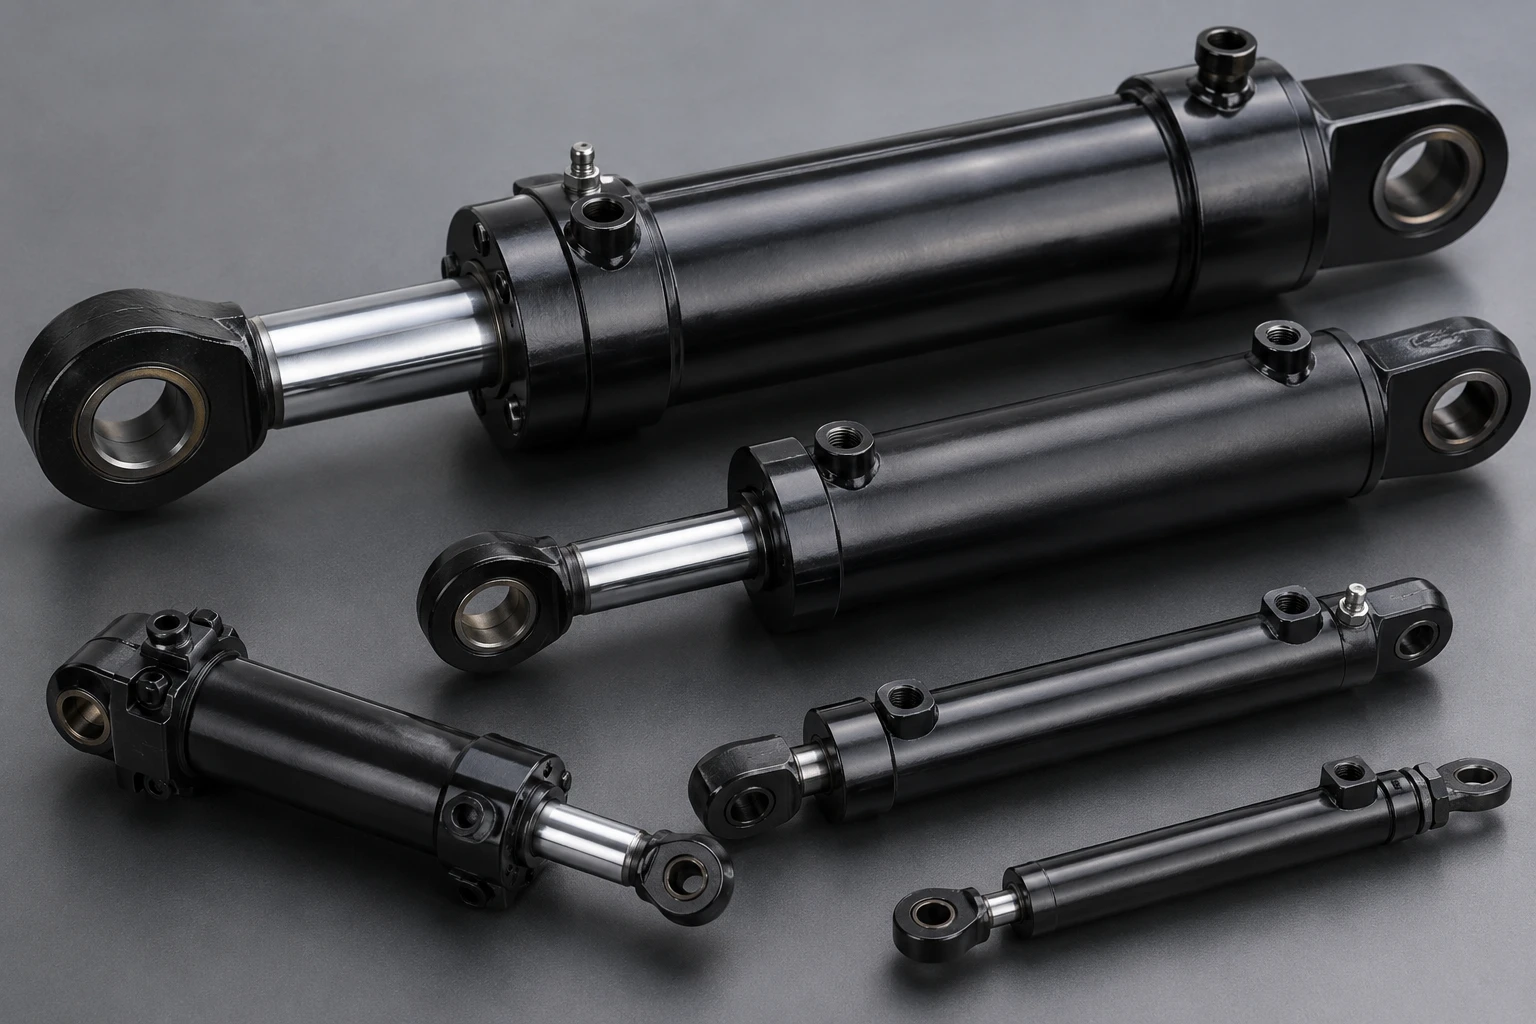
- Actuadors oleohidràulics i pneumàtics: Empleat tant a la camisa cilíndrica exterior com a la tija buida cromada. La precisió del diàmetre interior permet allotjar juntes tòriques i rascadors amb fricció controlada i estanquitat certificada.
- Sector d'automoció i mobilitat pesant: Utilitzat en barrares estabilitzadores tubulars, tubs per a columnes de direcció col·lapsables, mànigues de suspensió multibraç i amortidors monotub. Dins de la nostra gamma Precise de tubs calibrats es subministren toleràncies adaptades a robots de soldadura i curvadores CNC automatitzades.
- Ròduls industrials de manipulació i arrossegament: En línies d'arts gràfiques, extrusió de film plàstic i plantes de bobinatge tèxtil, el tub exacte aporta la rigidesa requerida minimitzant el basculament radial dinàmic (run-out).
- ), Elements d'elevació i ressorts a gas:
Cilindres segellats sotmesos a pressions de gas nitrogen on el diàmetre intern s'ha de mantenir impecable al llarg de milions de cicles de compressió.
Errors habituals en sol·licitar i aprovisionar tub exacte
Durant la redacció d'especificacions de compra tècnica, se solen cometre errors de disseny que abaratiran innecessàriament el subministrament o derivaran en reixats de qualitat en planta. Un dels fallos més comuns consisteix a sol·licitar toleràncies tancades tant en el diàmetre exterior (DE), com en l'interior (DI) i en el gruix de paret (Wt) simultàniament. Segons les normes EN 10305, només és viable fixar estrictament dos d'aquests tres paràmetres dimensionals; el tercer s'ha de deixar com a variable resultant del procés d'estirat.
Un altre error freqüent és ometre el tractament tèrmic requerit per als processos posteriors de transformació. Especificar un tub en estat dur (+C) per a una peça que requereix un corbat a 90 graus amb radi estret provocarà fissures microscòpiques a la zona de tracció exterior. De la mateixa manera, sol·licitar un estat normalitzat (+N) quan la peça requereix màxima rigidesa estàtica obligarà el dissenyador a augmentar el gruix de paret, perdent eficiència de pes.
Per últim, es tendeix a subestimar l'embalatge i la protecció anticorrosiva temporal. El tub exacte posseeix superfícies rectificades o polides molt sensibles a la condensació i a l'oxidació ambiental durant el transport internacional, per la qual cosa s'ha d'exigir oliat protector lleuger o mitjà (tipus vdp/oil-dip) i enfardat rígid amb tapes plàstiques d'estanquitat als extrems.
Capacitats de subministrament a Delmàs Tubes gama Premium A Delmàs Tubes combinem un estoc estratègic permanent amb acords directes de laminació i estirat per subministrar solucions de tub exacte adaptades a les fulles de toleràncies més exigents de l'enginyeria industrial. La nostra cartera integra tant la
de aliatges especials i altes prestacions com opcions optimitzades per a sèries productives de gran escala. Subministrem longituds comercials estàndard de 6 metres, barres a mida tallades amb disc d'alta precisió mitjançant toleràncies de tall de ±0,2 mm, extrems bisebrats i desbarbats, i certificats d'assaig segons EN 10204 3.1 amb traçabilitat completa de colada i anàlisi química. Si el seu projecte precisa optimitzar toleràncies de mecanitzat o assegurar subministraments continus de tub exacte, contactar amb el departament tècnic de Delmàs Tubes
Preguntes freqüents
per rebre assessorament personalitzat i cotitzacions tècniques sense compromís.
¿Quina és la diferència tècnica entre un tub exacte i un tub calibrat?
En el llenguatge industrial ambdós termes solen emprar-se com a sinònims. Estrictament, el tub exacte destaca per complir toleràncies restringides tant en diàmetre (exterior o interior) com en concordança i rectitud sota la norma EN 10305, mentre que un tub simplement calibrat pot haver rebut un calibrat dimensional bàsic sense exigències avançades en acabat superficial o microestructura.
¿Es poden soldar els tubs exactes en estat de subministrament +C?
Per què no es poden garantir toleràncies tancades en diàmetre exterior, interior i gruix alhora?
Les normes siderúrgiques EN 10305 estableixen que la deformació plàstica en fred respon a la conservació del volum d'acer. Si es restringeix el diàmetre exterior i el gruix de paret, el diàmetre interior queda subjecte a la tolerància acumulada de la matriu i el mandril. Per això, en el plànol tècnic s'han de definir únicament les dues cotes funcionals crítiques del component.
Quina rugositat superficial estàndard ofereix el tub exacte estirat en fred?
Un tub exacte estirat en fred estàndard sobre mandril cilíndric presenta habitualment una rugositat mitjana interior i exterior Ra compresa entre 0,4 i 0,8 µm. Si el component requereix superfícies de mirall per a segells dinàmics especials, es recorre a operacions complementàries de brunyiment, llapejat o poliment interior.